● Produktion & Wissen
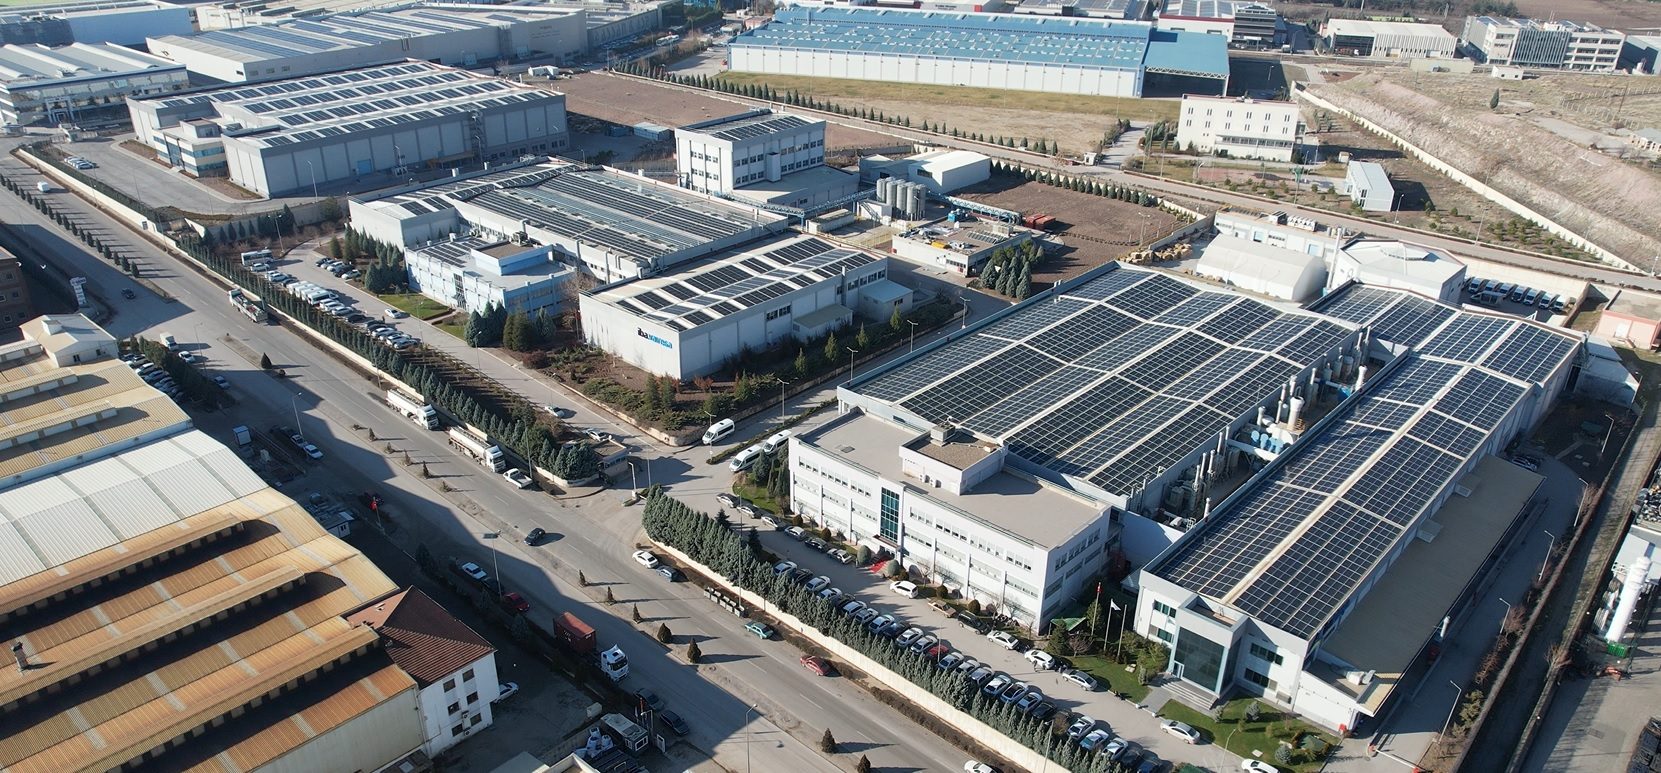
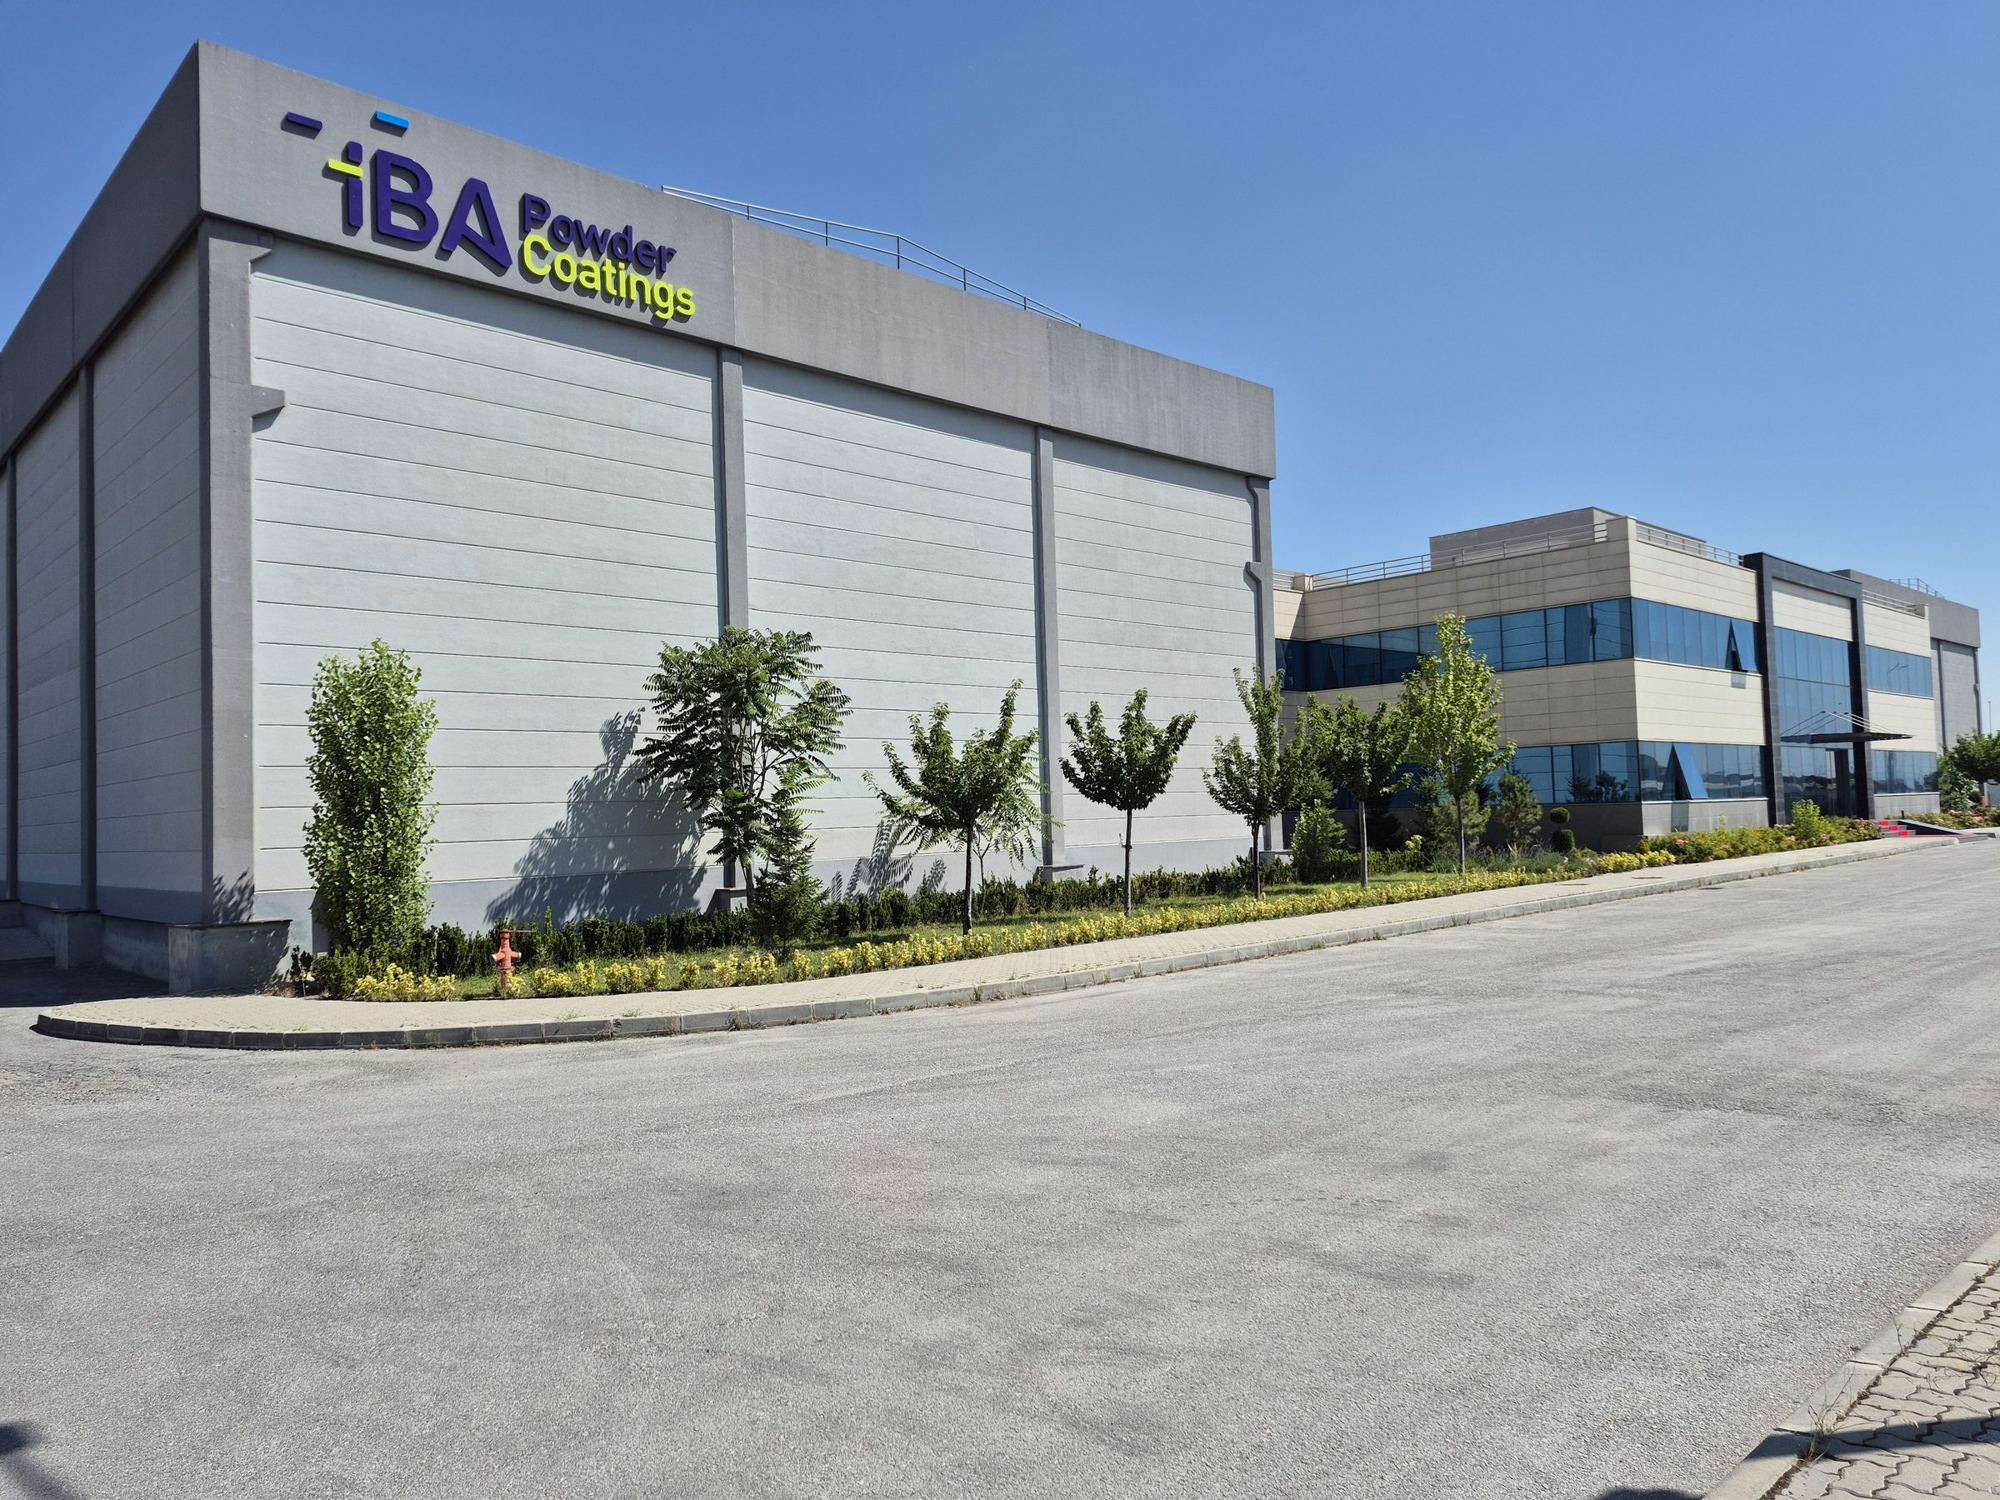
Von der Rezeptur bis zur geprüften Lieferung: Unsere Pulverlacke werden bei unserem Premiumpartner IBA Kimya entwickelt und produziert – einem Familienunternehmen in zweiter Generation. Hier zeigen wir Ihnen die einzelnen Produktionsschritte und erklären die wichtigsten Grundlagen rund um Pulverlack.
gegründet in Ankara
Generation Familienunternehmen
Exportländer
● Produktion
Pulverlack ist ein lösemittelfreier Beschichtungsstoff, der zu 100 % aus Festkörper besteht – ohne Lösemittel und ohne flüchtige organische Verbindungen (VOC). Damit er sich später gleichmäßig verarbeiten lässt und zuverlässig schützt, durchläuft er in der Produktion mehrere exakt aufeinander abgestimmte Schritte.
Schritt 1
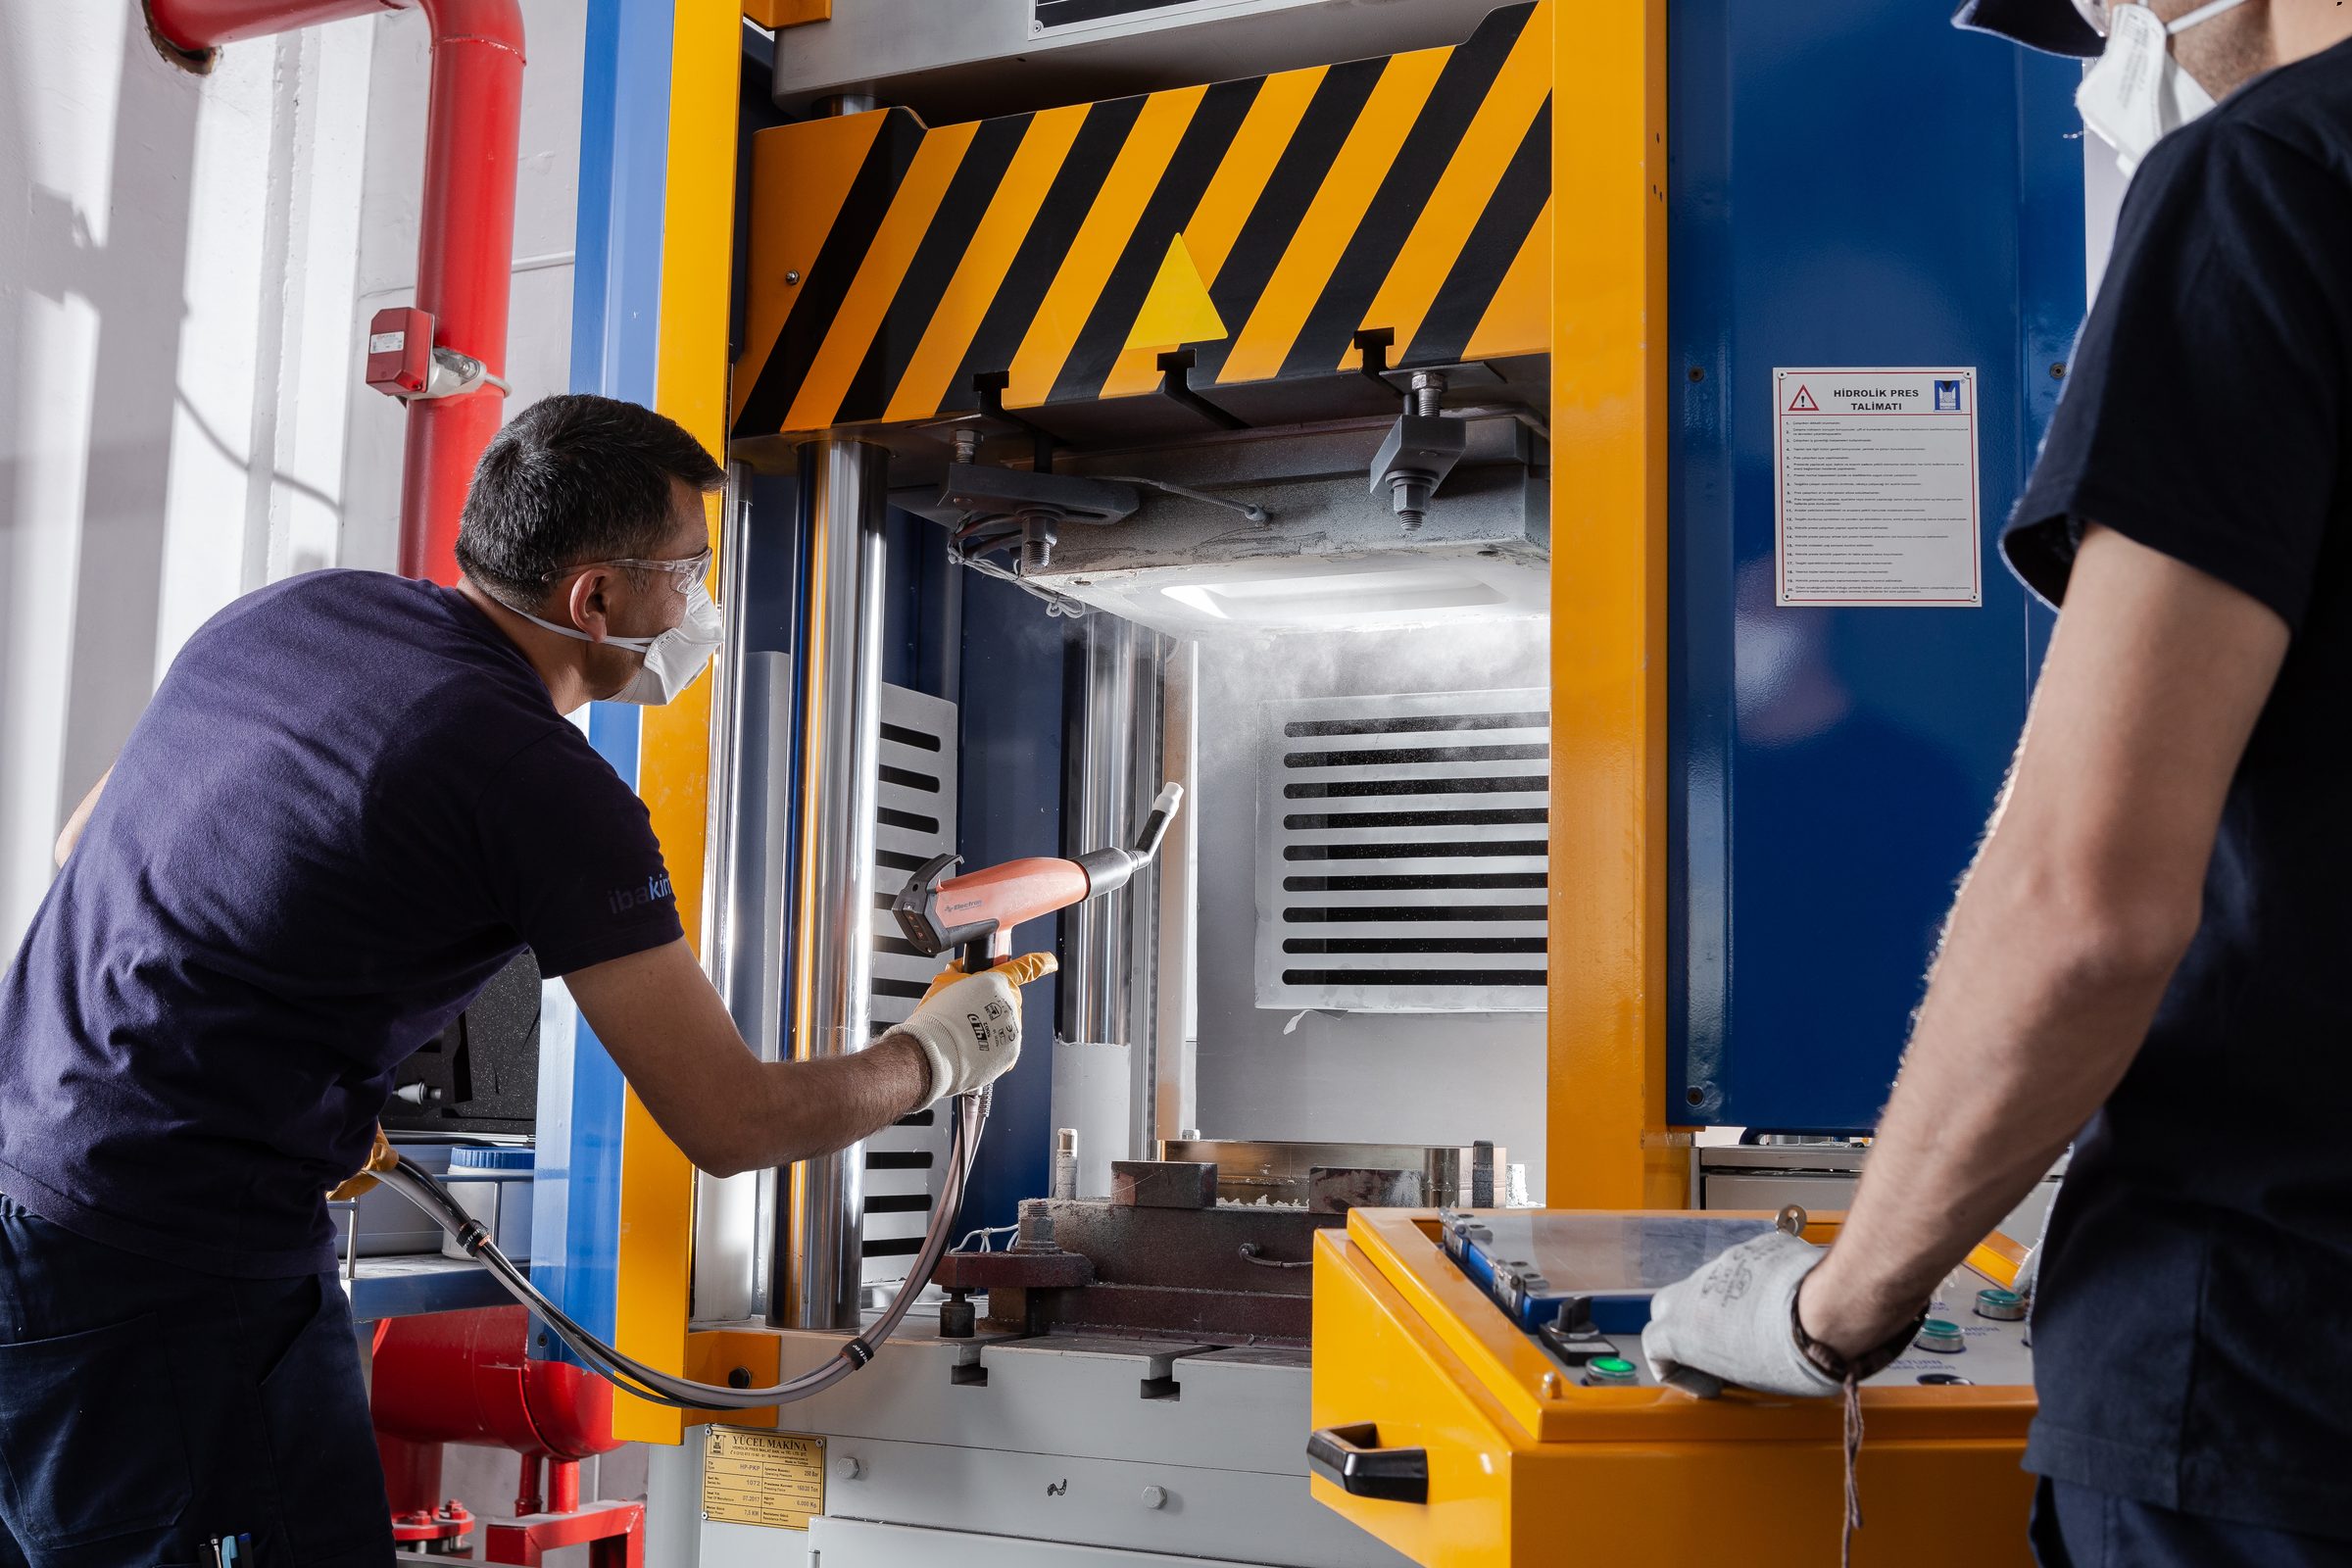
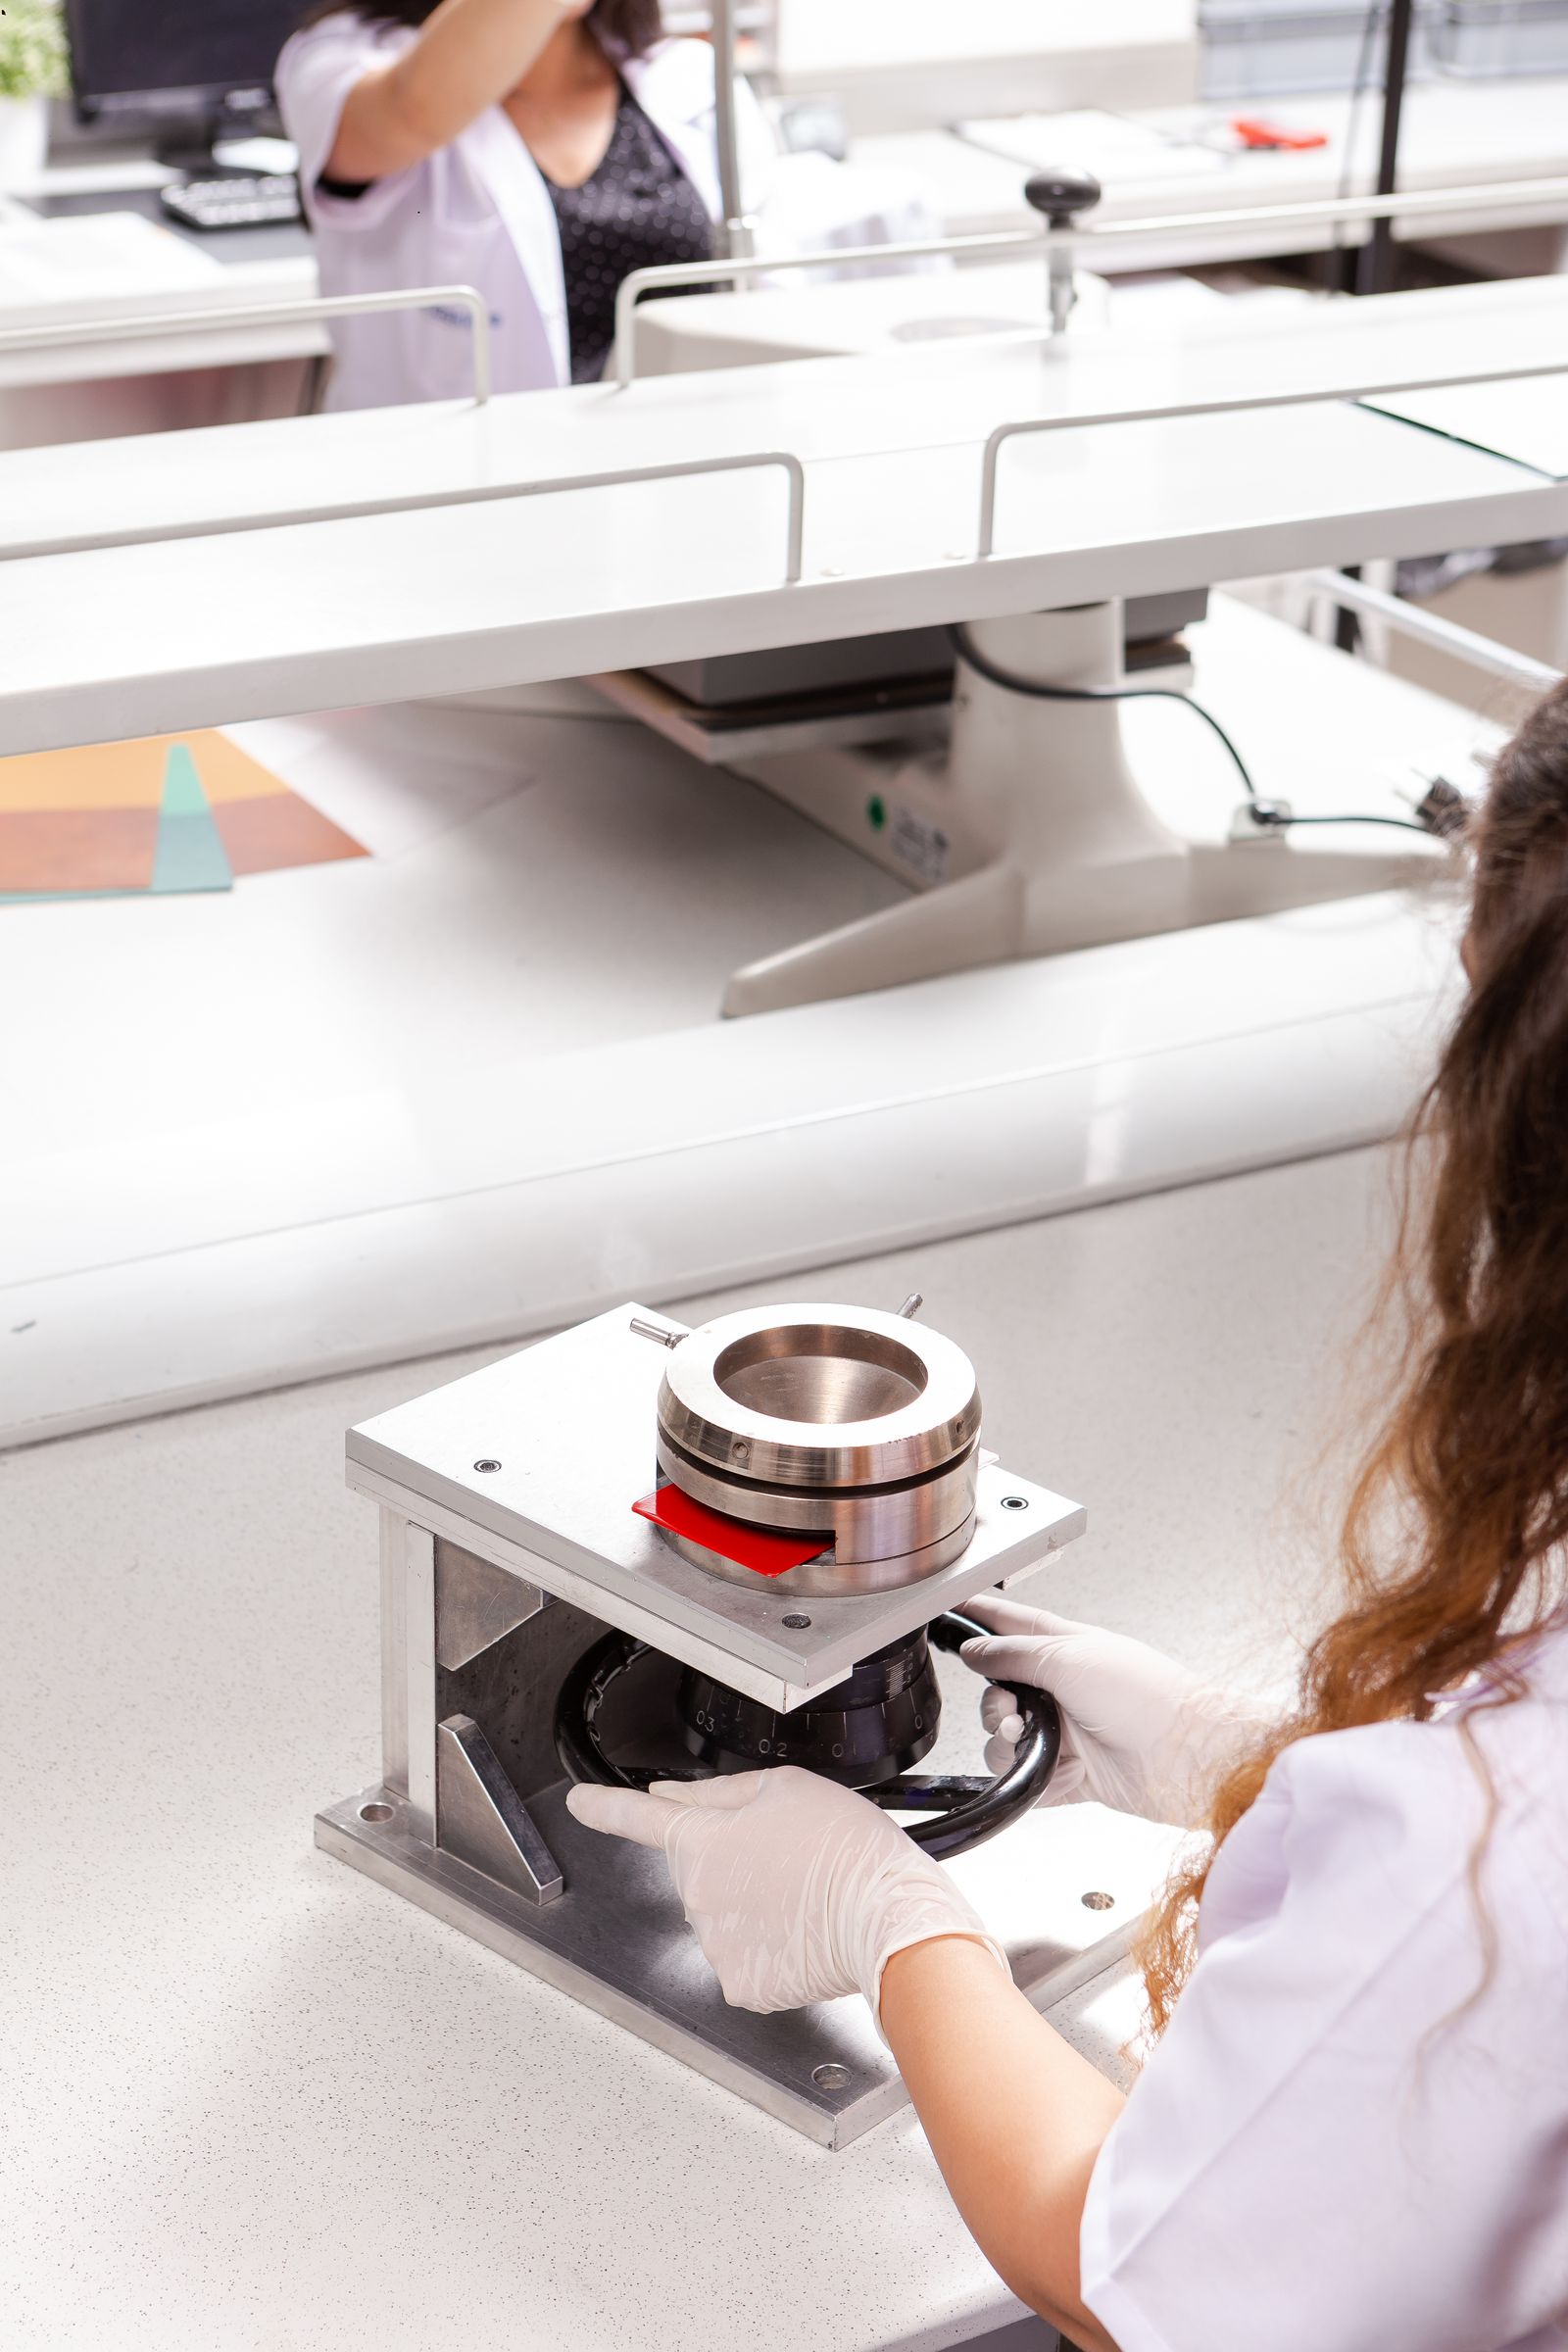
Für jede Anwendung entsteht die passende Rezeptur – entwickelt und unter Praxisbedingungen getestet, etwa in der Heißpresse für In-Mould- und presshärtende Beschichtungen. Die Bestandteile:
Schritt 2
Die Rohstoffe werden exakt nach Rezeptur eingewogen und im Mischer zu einer homogenen Vormischung verarbeitet – die Grundlage für einen gleichbleibenden Farbton von Charge zu Charge.
Schritt 3
Im Extruder wird die Vormischung aufgeschmolzen. Dabei werden Pigmente und Füllstoffe fein und gleichmäßig im Bindemittel verteilt.
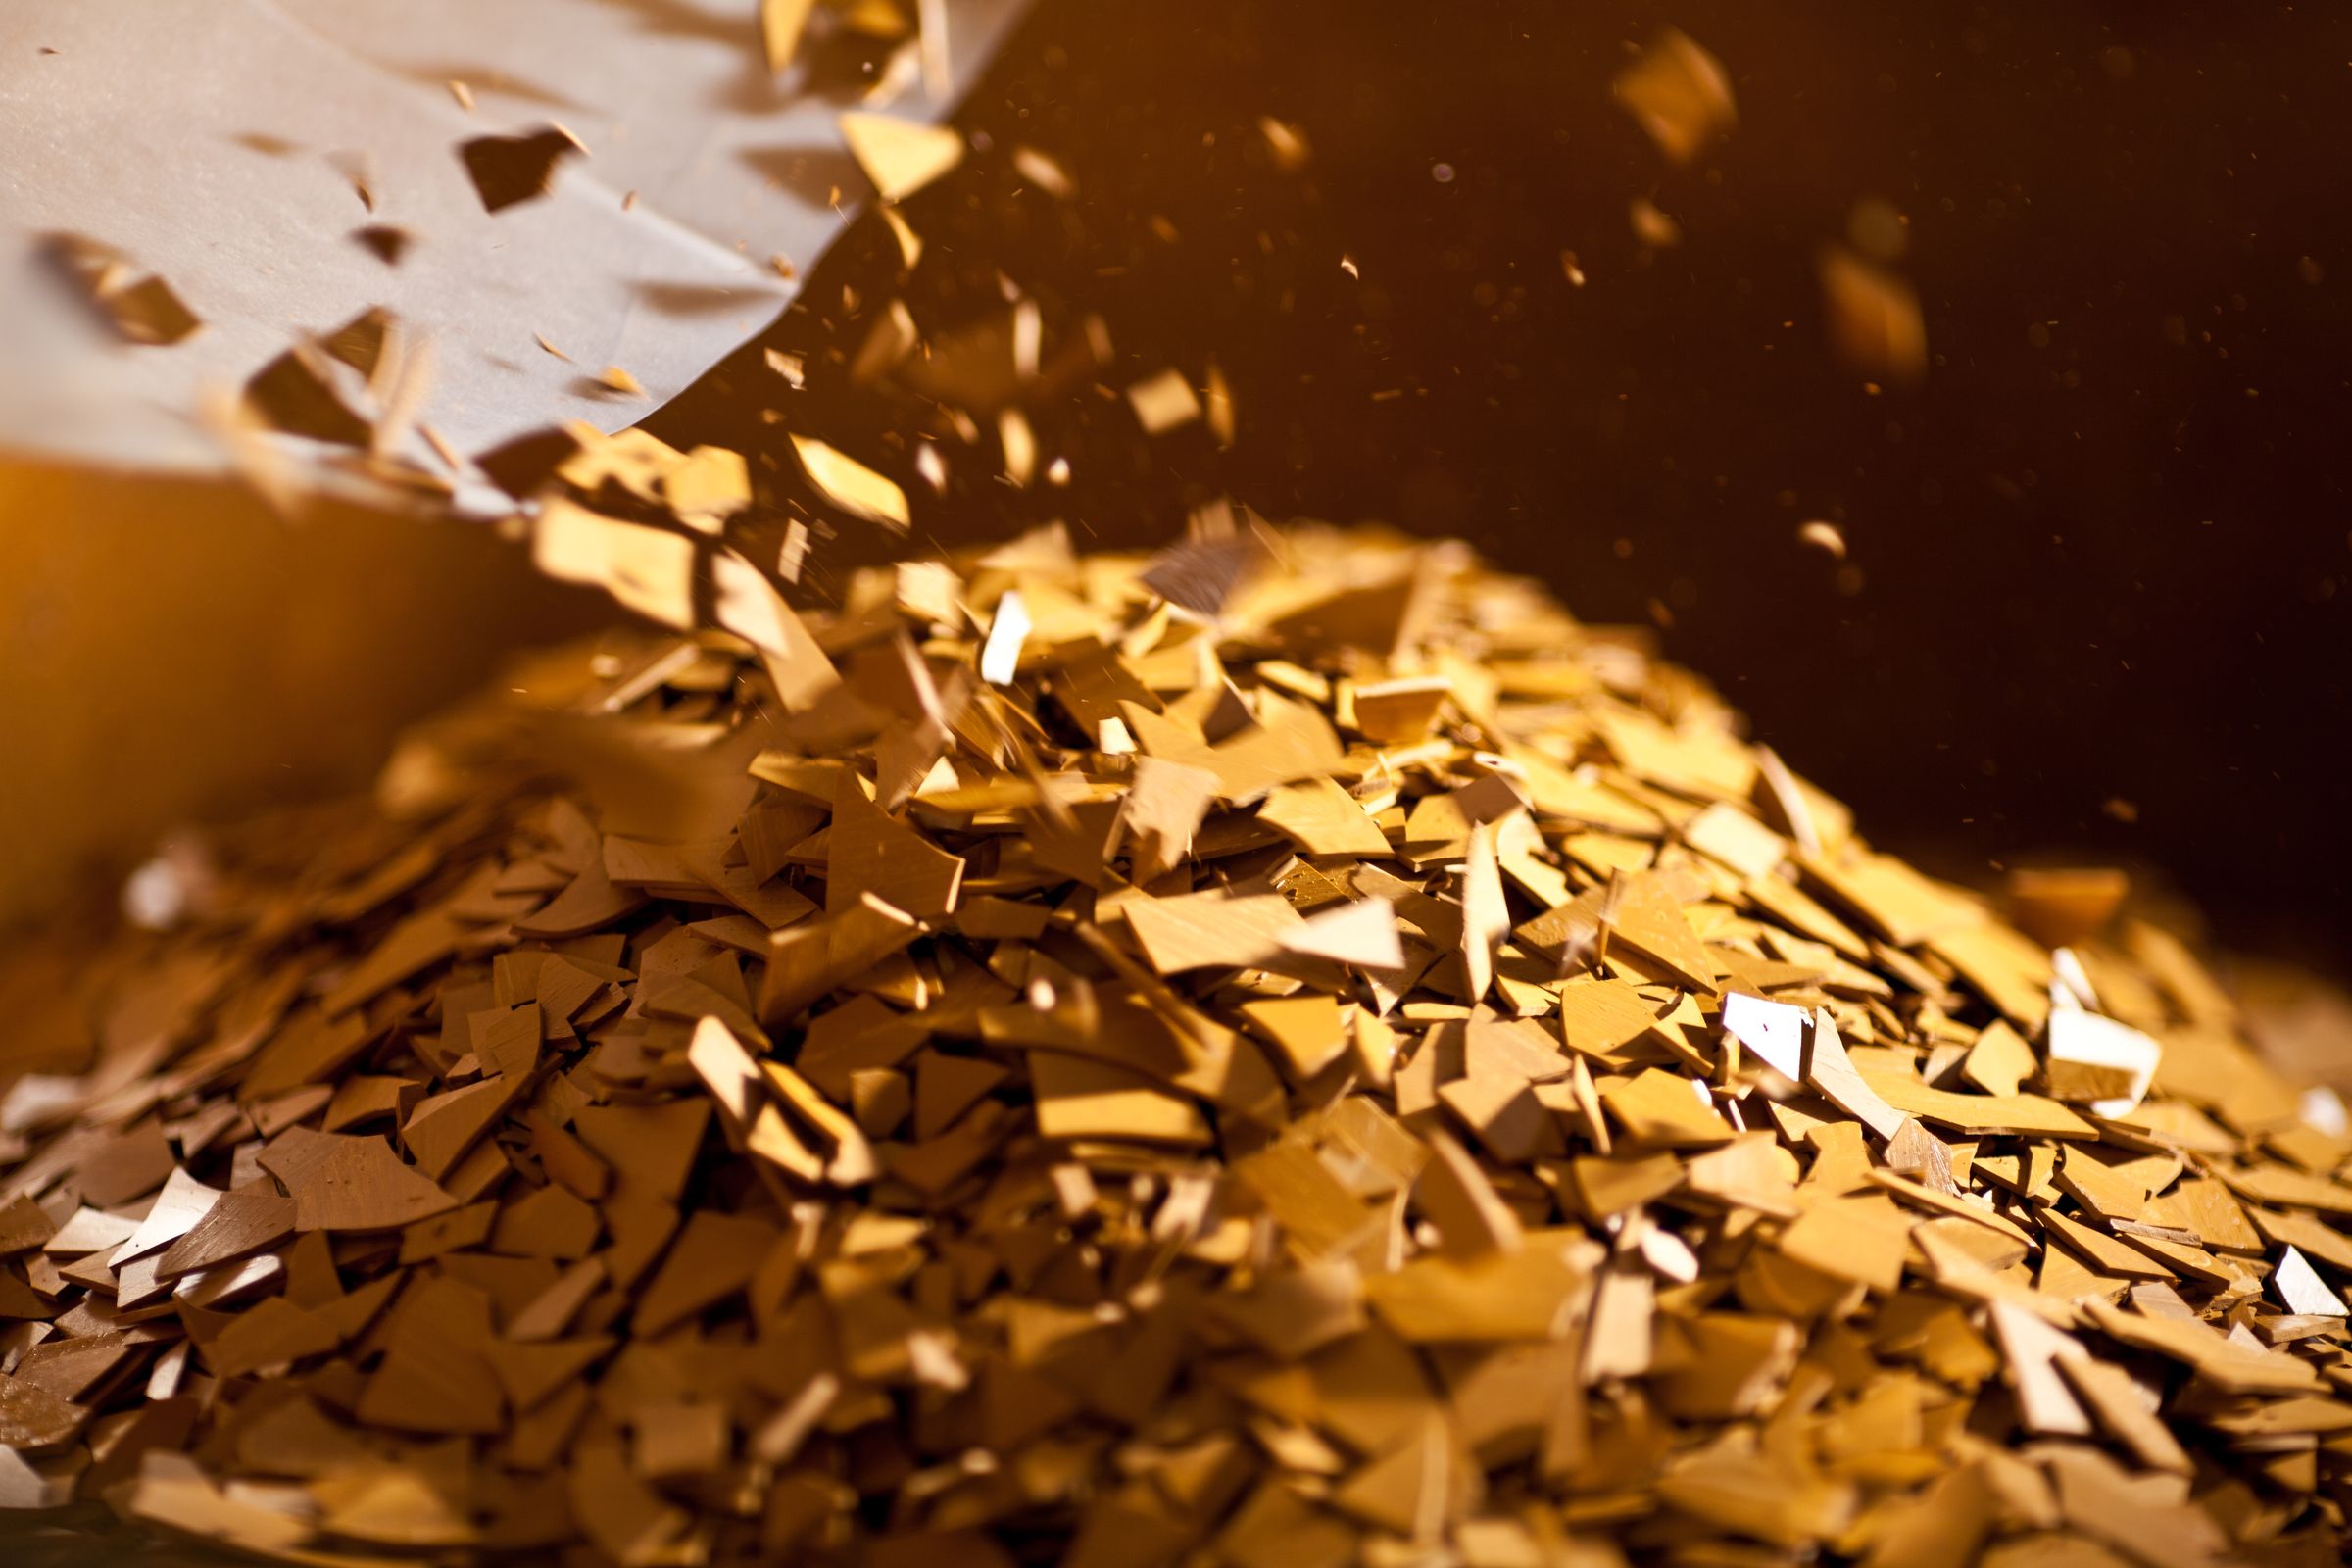
Schritt 4
Die heiße Masse wird auf dem Kühlband ausgewalzt, abgekühlt und zu kleinen Chips gebrochen.
Schritt 5
Sichtermühlen vermahlen die Chips zu feinem Pulver mit definierter Kornverteilung – die mittlere Korngröße liegt typischerweise bei 30 bis 50 µm. Überkorn wird zurückgeführt, Feinanteile werden abgeschieden.
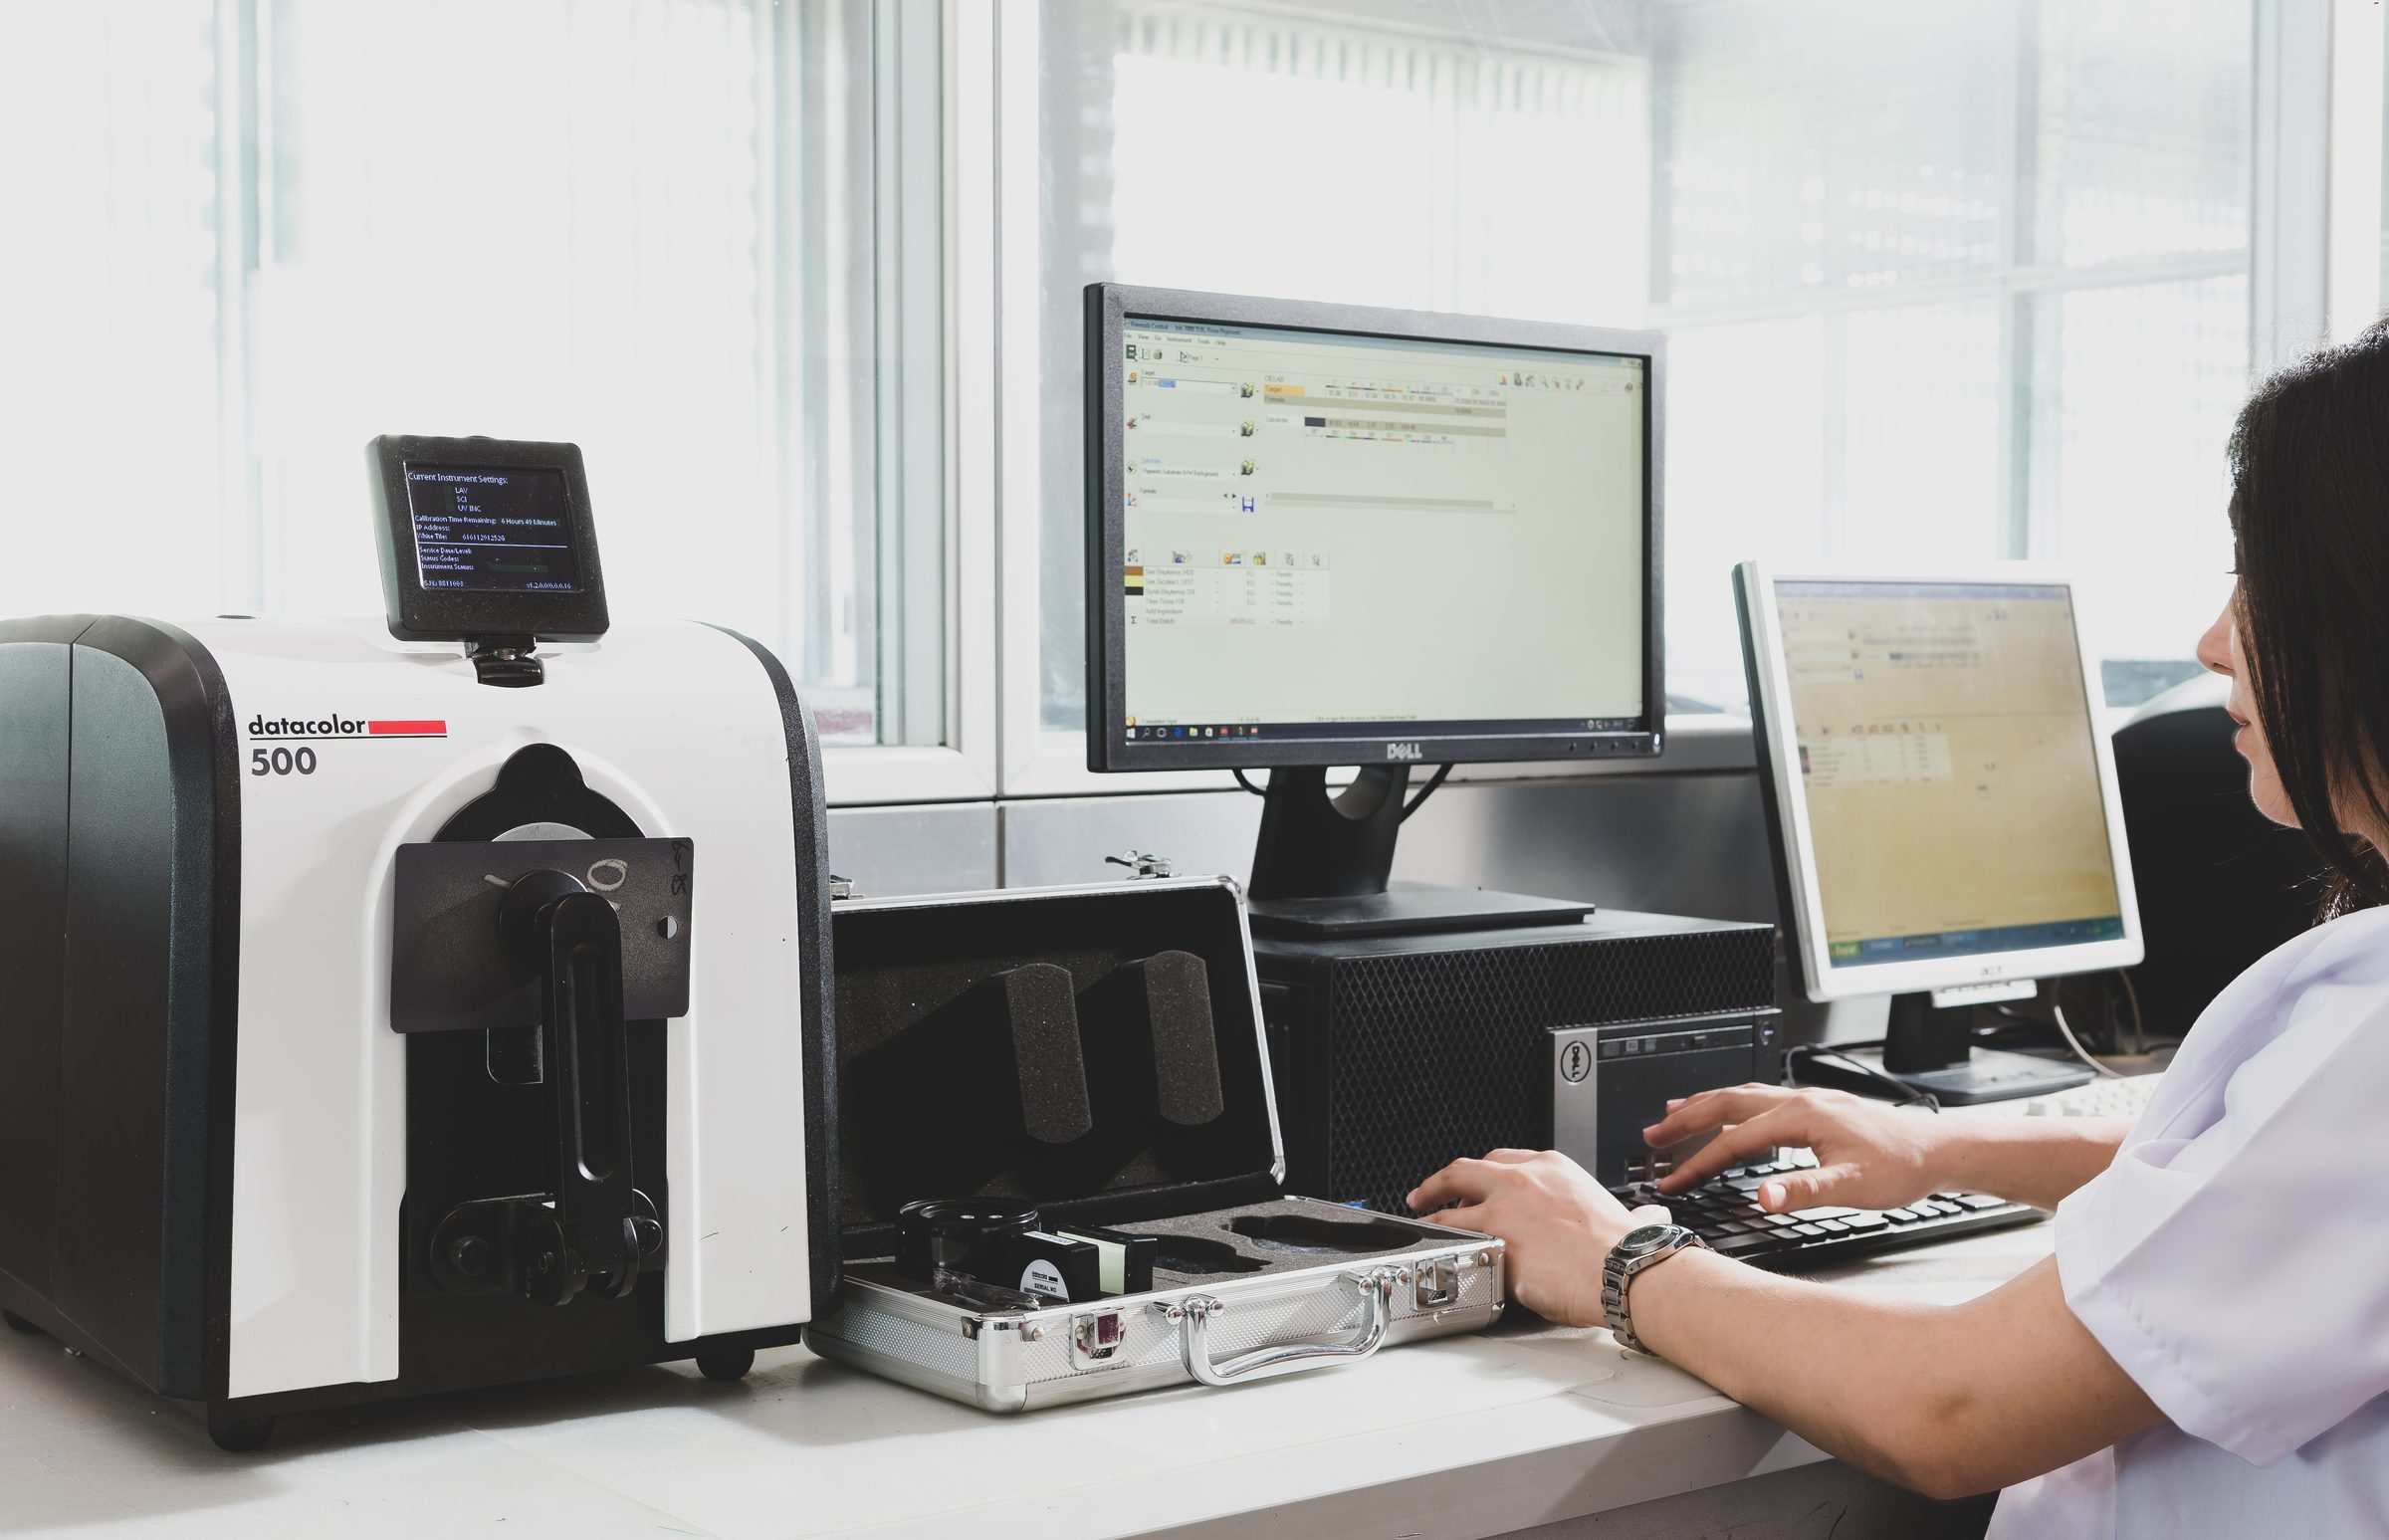
Schritt 6
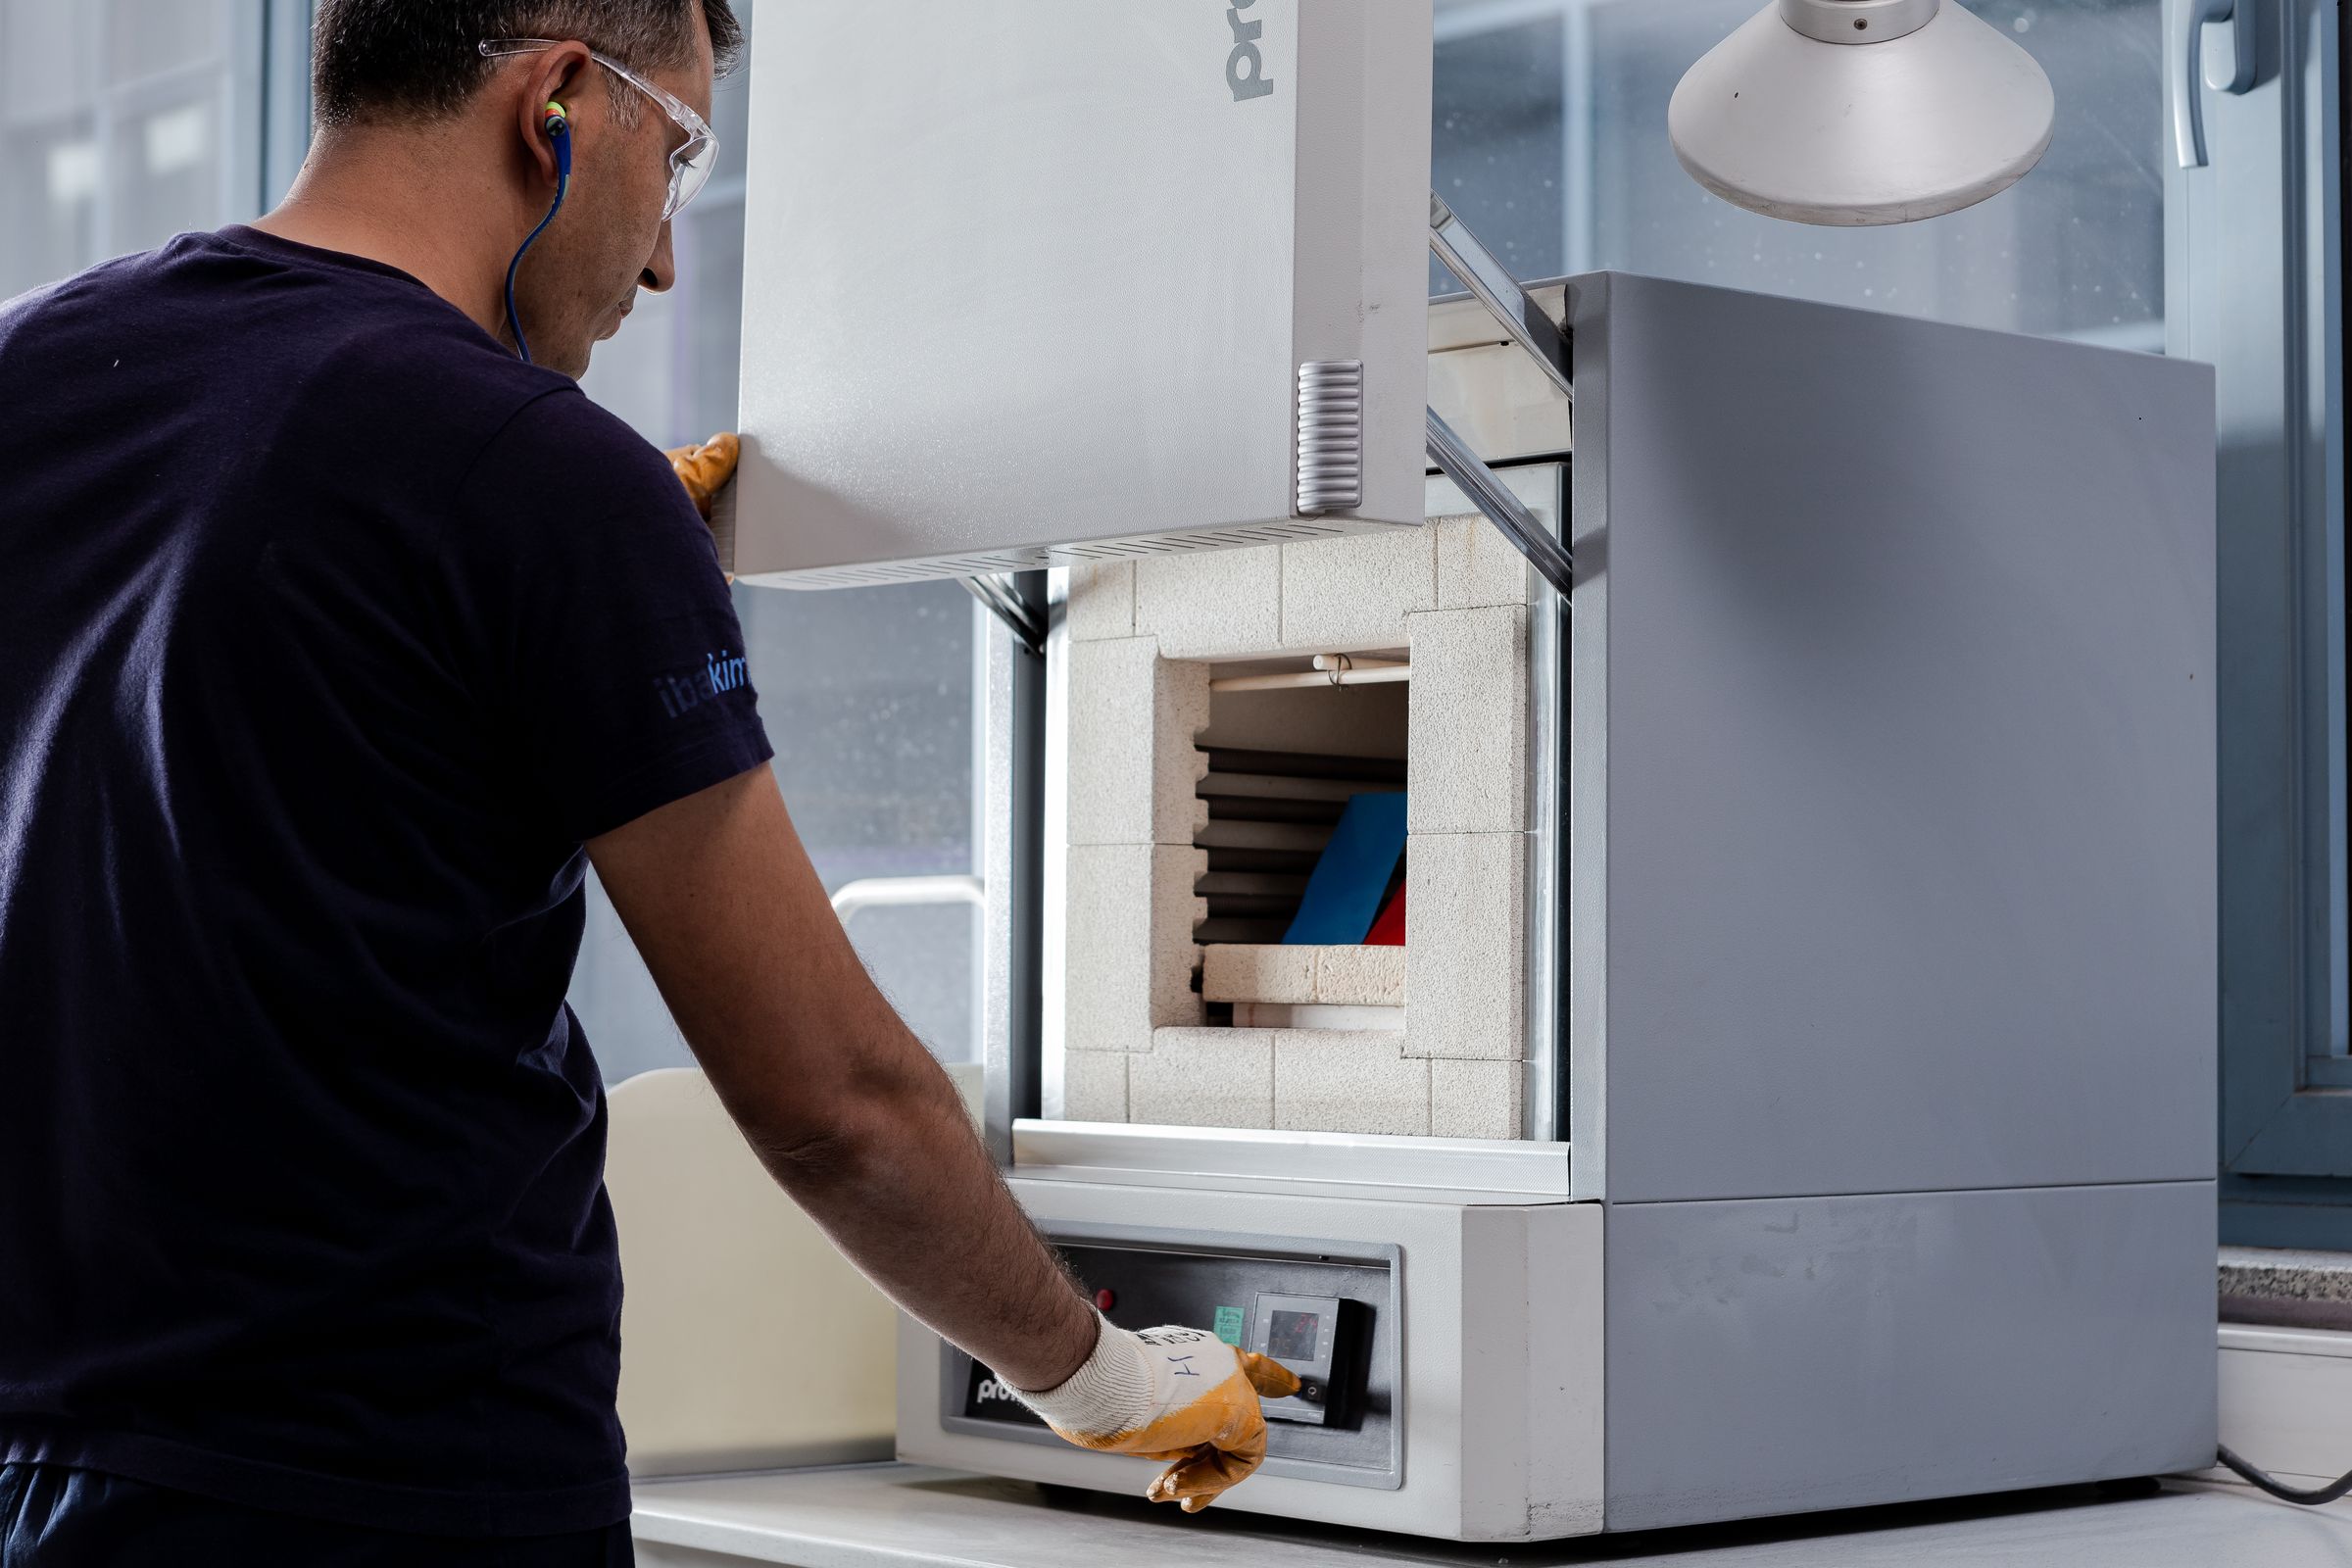
Im Labor werden Prüfbleche beschichtet und eingebrannt. Farbton, Glanz, Korngröße und Verarbeitung werden geprüft – der Farbton spektralfotometrisch im Abgleich mit dem Sollwert.
Schritt 7
Das geprüfte Pulver wird abgefüllt, etikettiert und gelangt in unser Zentrallager in Stuttgart – von dort beliefern wir Sie zuverlässig.
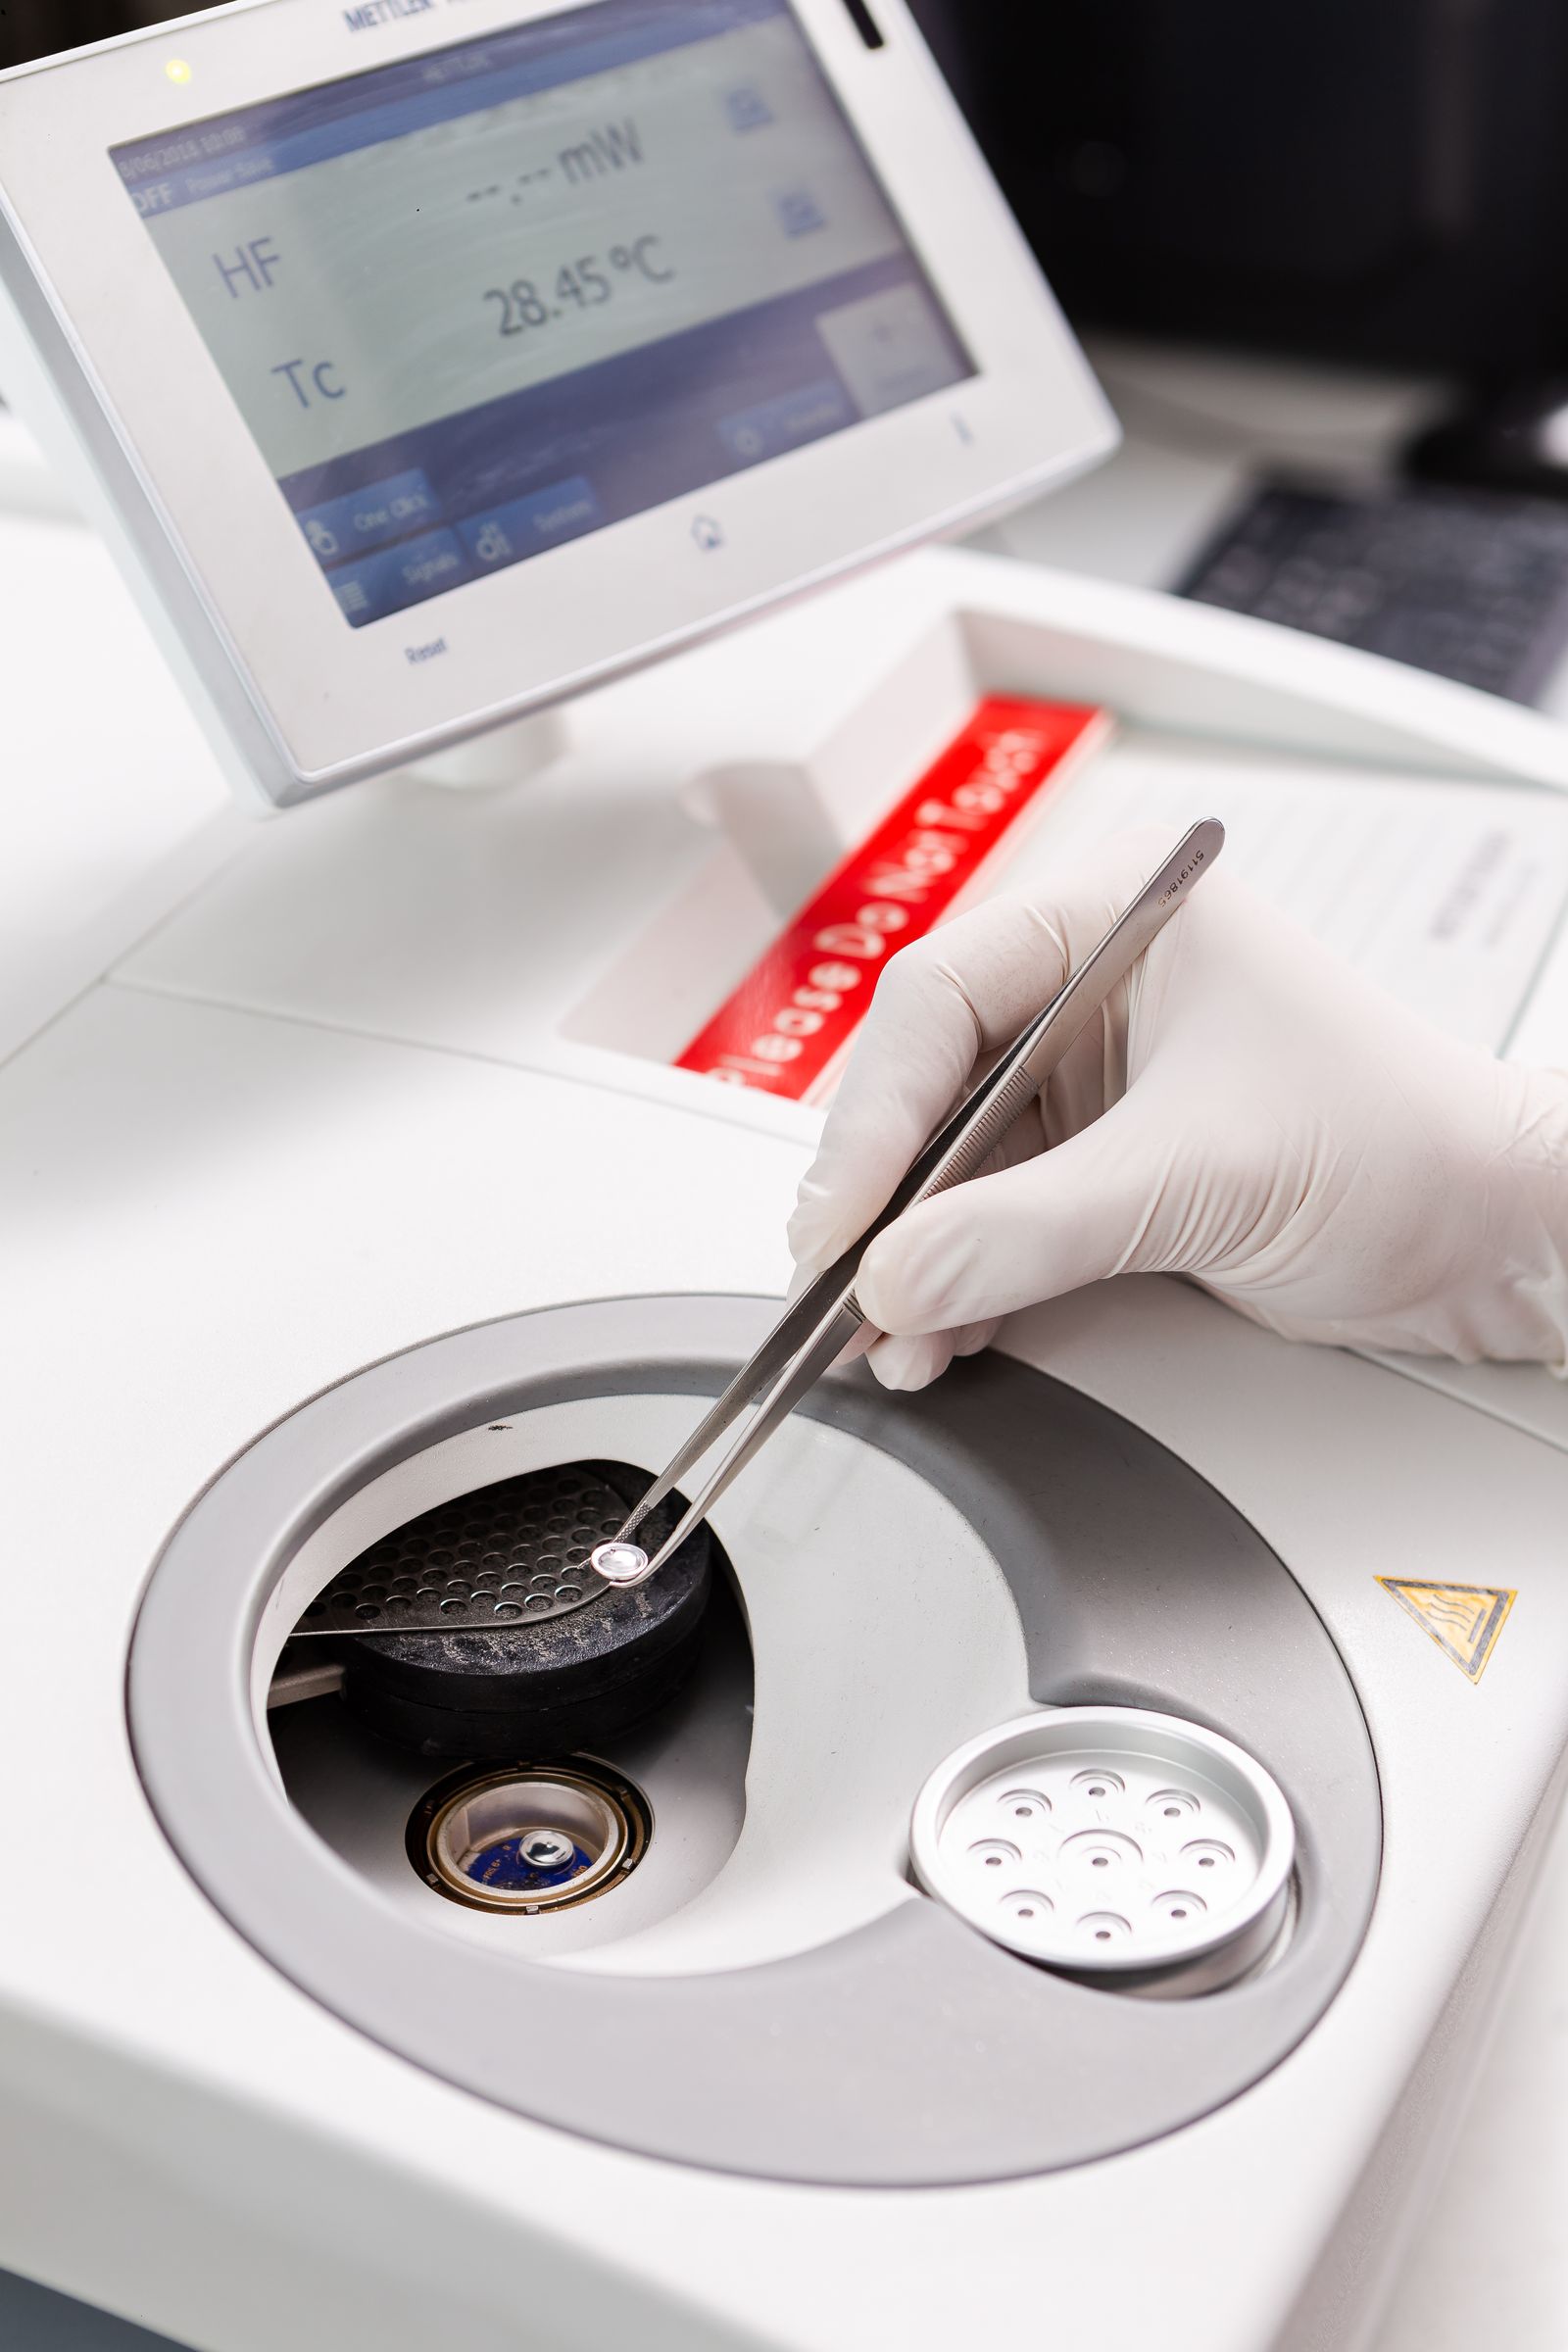
Bevor ein Pulverlack freigegeben wird, durchläuft er im Labor eine Reihe von Prüfungen – vom Einbrennen der Prüfbleche über die Farbmessung bis zur thermischen Analyse.
● Chemie
Außen · Architektur
Der Standard für den Außenbereich: UV- und witterungsbeständig, eingesetzt in Architektur, Stahlbau und für Bauteile im Freien. Hochwetterfeste Qualitäten (Superdurable) erfüllen die erhöhten Anforderungen nach QUALICOAT Klasse 2. Erhältlich sind auch TGIC-freie Systeme, z. B. auf Hydroxyalkylamid-Basis.
Innen · Korrosionsschutz
Sehr gute Chemikalien- und Korrosionsbeständigkeit sowie elektrische Isolation – aber nicht UV-beständig. Epoxid-Pulverlacke werden deshalb im Innenbereich und als Grundierung eingesetzt, die sich mit Polyester überbeschichten lässt.
Innen
Für die meisten Anwendungen im Innenbereich: gute chemische und mechanische Eigenschaften und eine große Auswahl an Glanzgraden und Strukturen – typisch für Möbel, Regalsysteme, Geräte und Schaltschränke.
Glatte Oberflächen
Sehr guter Verlauf für besonders glatte Oberflächen, gute Wetter- und Chemikalienbeständigkeit. Damit lassen sich auch graffitiabweisende Oberflächen realisieren. Polyurethan-Systeme benötigen in der Regel höhere Einbrenntemperaturen.
● Verarbeitung
Schritt 1
Haftung und Korrosionsschutz beginnen vor dem Lackieren: Die Oberfläche wird entfettet, gereinigt und erhält eine Konversionsschicht – bei Aluminium meist chromfrei nasschemisch, bei Stahl z. B. durch Eisen- oder Zinkphosphatierung oder Strahlen.
Schritt 2
Das Pulver wird elektrostatisch aufgeladen und haftet am geerdeten Bauteil. Corona-Pistolen arbeiten mit Hochspannung (ca. 30–100 kV); die Tribo-Aufladung durch Reibung erreicht Innenecken und Vertiefungen besser. Overspray wird aufgefangen, gesiebt und wiederverwendet.
Schritt 3
Im Ofen schmilzt das Pulver, verläuft und vernetzt. Maßgeblich ist die Objekttemperatur – die Temperatur des Bauteils selbst. Typisch sind z. B. 15 Minuten bei 180 °C; das verbindliche Einbrennfenster steht im technischen Datenblatt.
Schritt 4
Geprüft werden u. a. Schichtdicke, Glanzgrad (60° nach DIN EN ISO 2813) und Haftung (Gitterschnitt nach DIN EN ISO 2409). Übliche Schichtdicken liegen bei 60 bis 100 µm; für Fassaden nach QUALICOAT gelten in der Regel mindestens 60 µm.
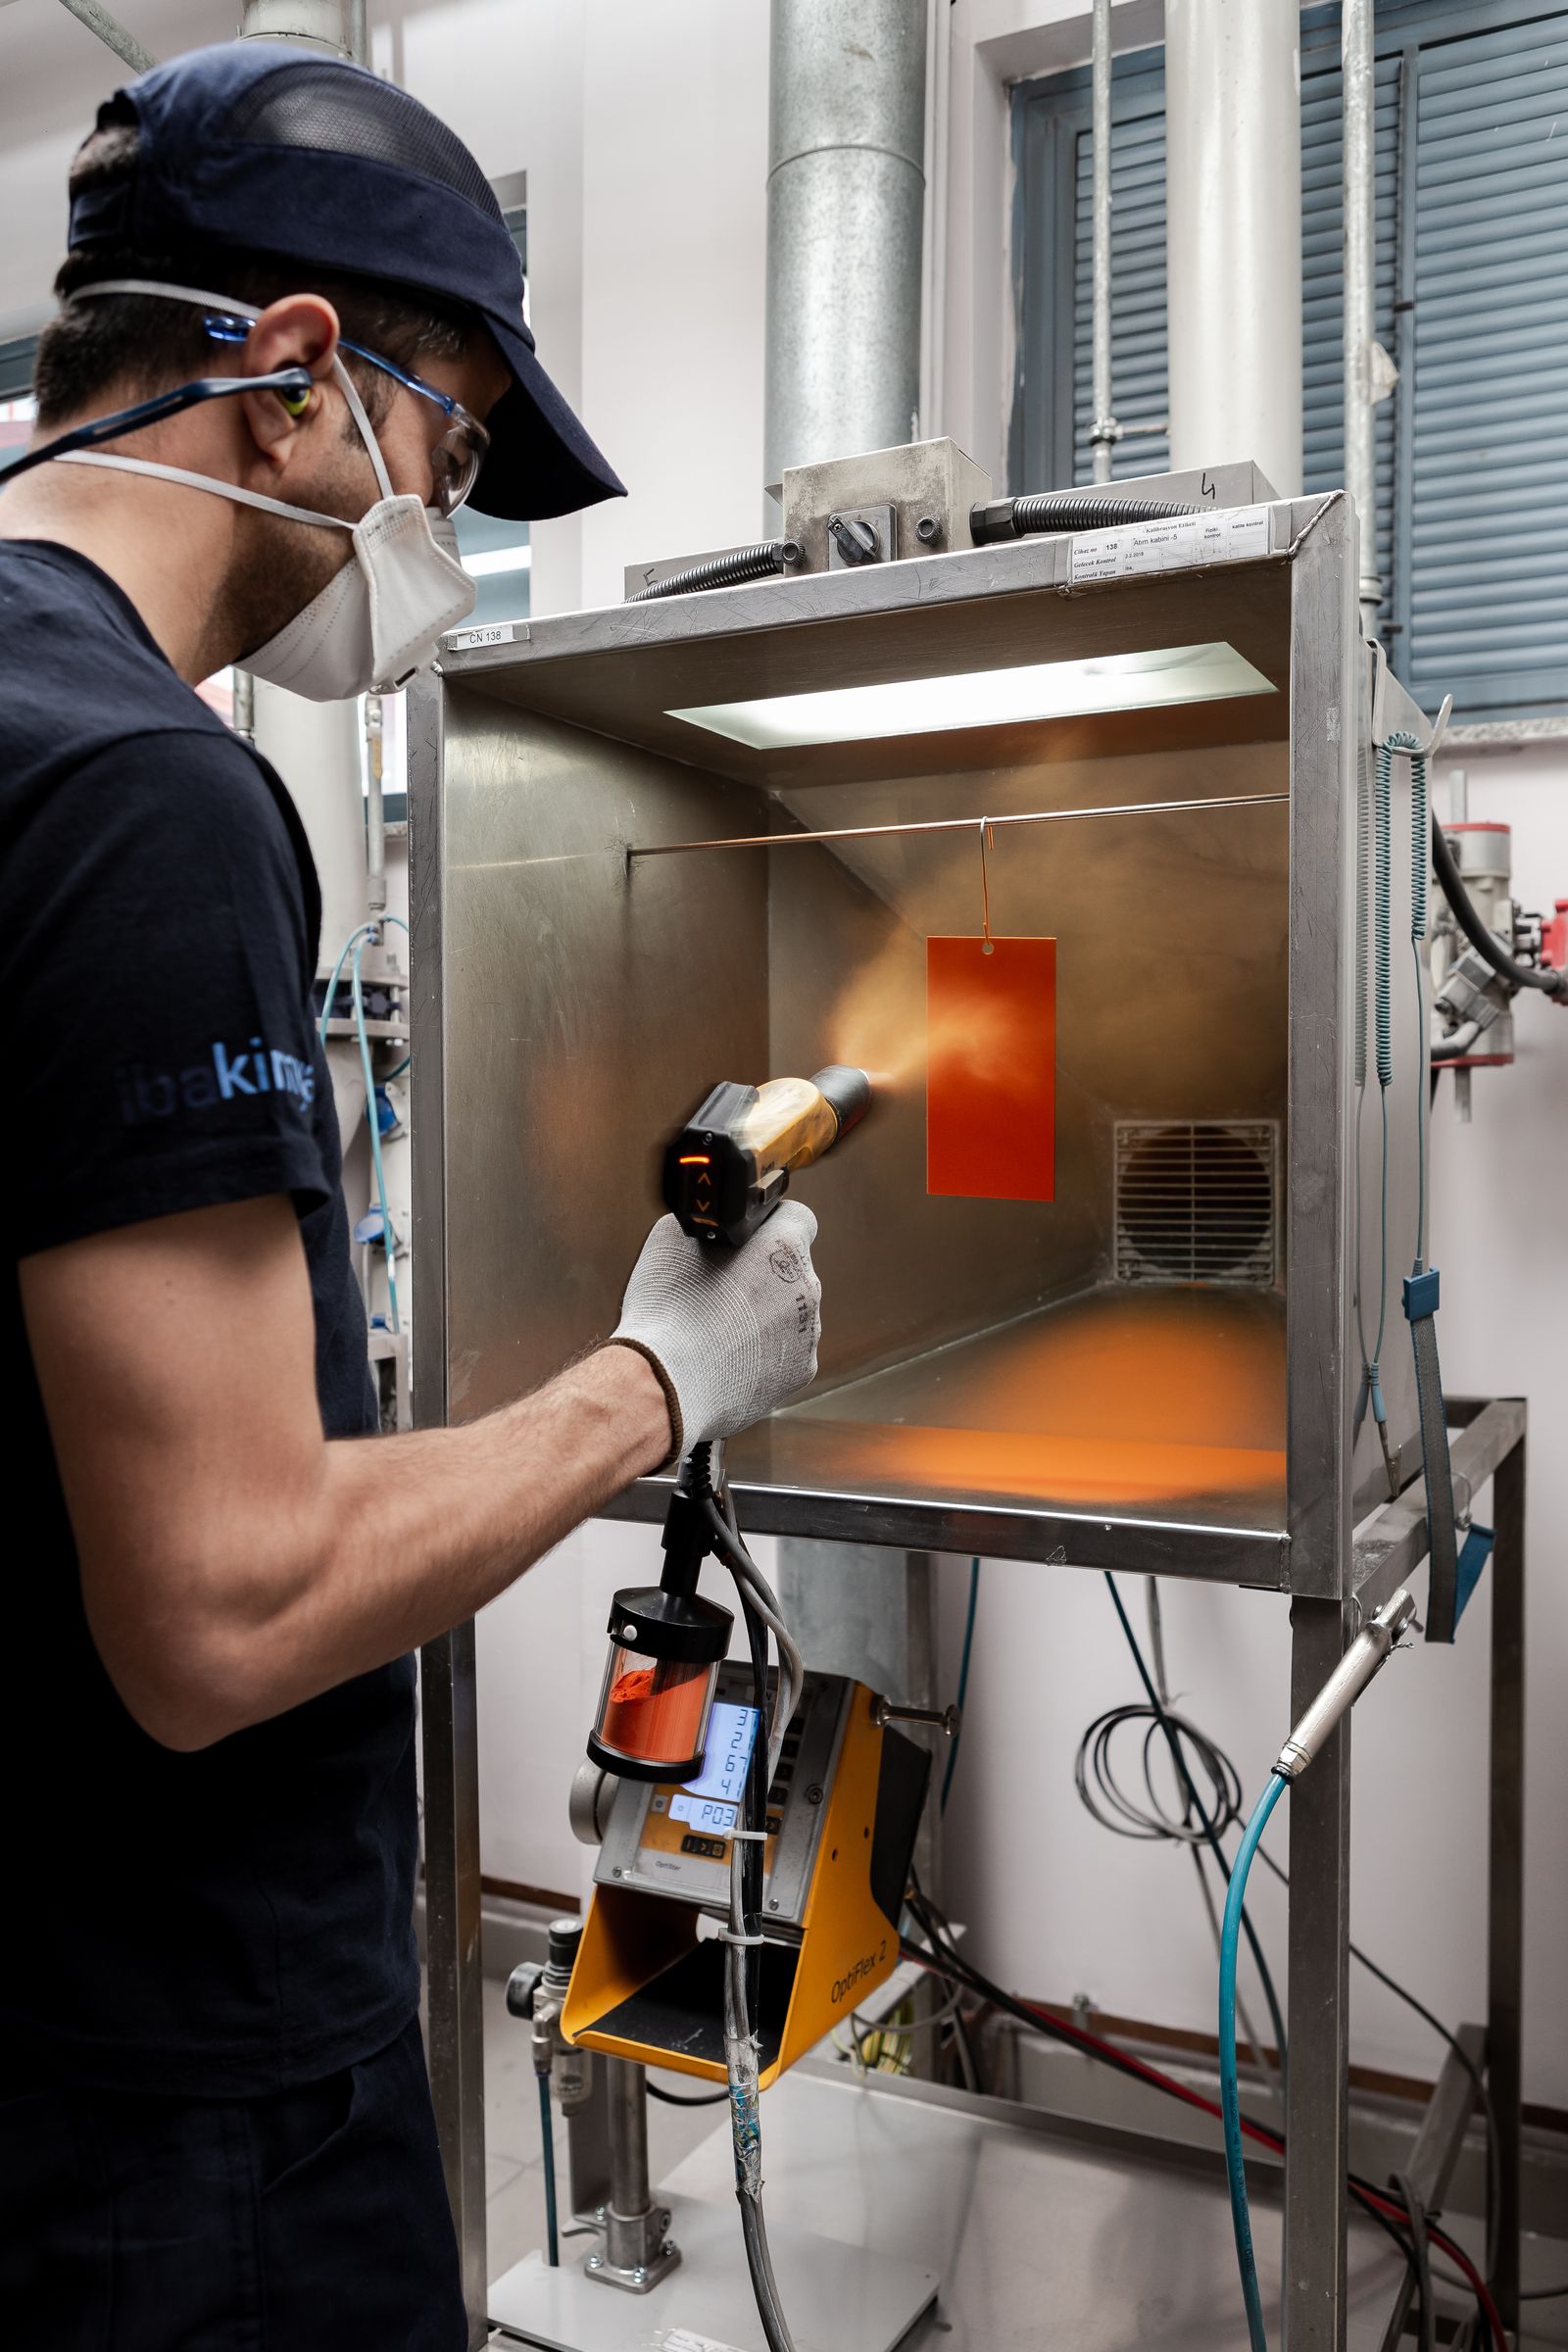
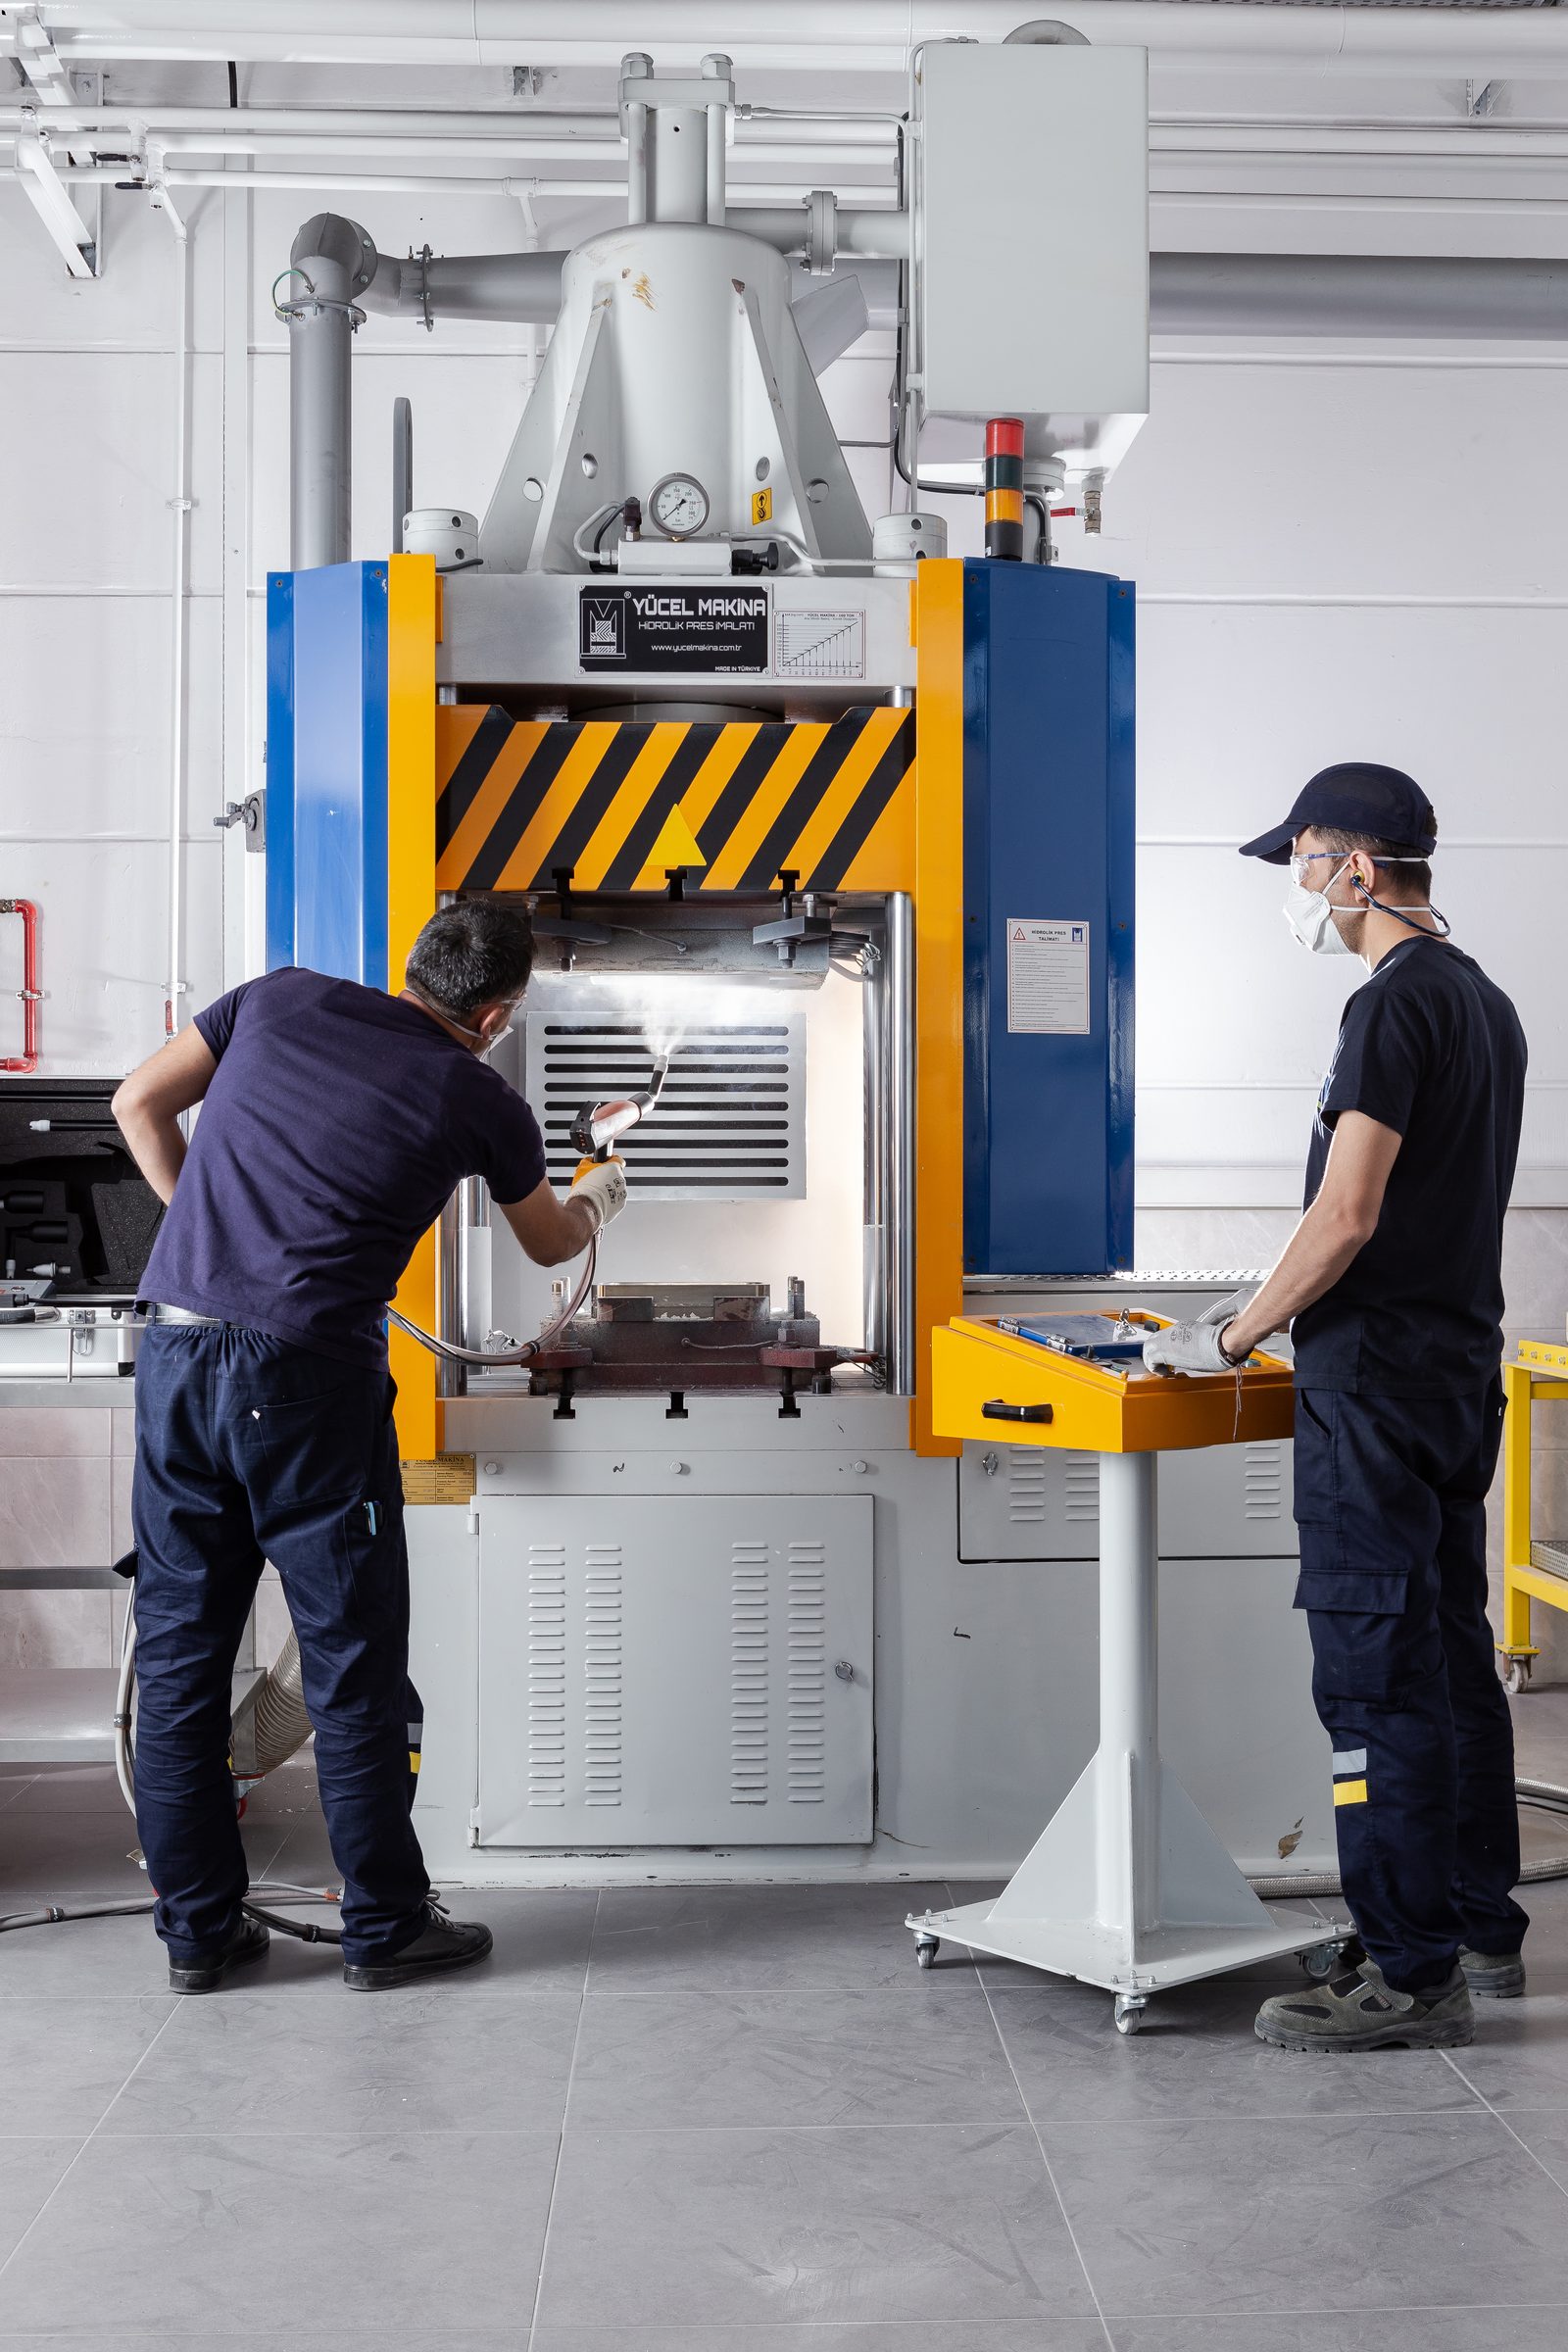
Die Corona-Aufladung ist das Standardverfahren mit hoher Leistung. In Ecken und tiefen Vertiefungen kann jedoch der sogenannte Faradaysche Käfig den Pulverauftrag behindern, an Kanten baut sich mehr Schicht auf. Die Tribo-Aufladung kommt ohne Hochspannung aus und eignet sich besonders für komplexe Geometrien – setzt aber ein dafür geeignetes Pulver voraus.
● Qualität
Für Fassaden, Fenster und Stahlbau gibt es unabhängige Qualitätszeichen. Maßstab für die Witterungsbeständigkeit ist die Freibewitterung in Florida: Hohe UV-Strahlung, Wärme und Feuchtigkeit machen den Standort zum weltweit anerkannten Referenztest. Bewertet werden vor allem Glanzhaltung und Farbtonstabilität.
| Qualitätsklasse | Florida-Bewitterung | Einsatz |
|---|---|---|
| QUALICOAT Klasse 1 | 1 Jahr, Restglanz mind. 50 % | Standard für die Architektur |
| QUALICOAT Klasse 2 | 3 Jahre, jährliche Bewertung | Superdurable – erhöhte Anforderungen an Farb- und Glanzhaltung |
| QUALICOAT Klasse 3 | 10 Jahre | Hyperdurable – höchste Anforderungen |
| GSB Standard · Master · Premium | Standard ca. 12 Monate, Master ca. 36 Monate | Premium ist die höchste GSB-Stufe |
Internationale Qualitätszeichen für die Beschichtung von Bauteilen in der Architektur – mit Vorgaben für Pulverlack, Vorbehandlung und Beschichtungsbetrieb. Bei uns erhalten Sie QUALICOAT- und GSB-zertifizierte Pulverlacke für die Architektur.
Qualitätszeichen für Beschichtungen auf Stahl und verzinktem Stahl. Es orientiert sich an den Korrosivitätskategorien der DIN EN ISO 12944 – bis hin zu C5 für Umgebungen mit sehr hoher Korrosionsbelastung.
● Oberflächen
Von Hochglanz über Seidenglanz und Seidenmatt bis Tiefmatt. Gemessen wird in Glanzeinheiten (GE) unter 60° nach DIN EN ISO 2813. Mit Mattierungsmitteln wie IBA Frost lässt sich der Glanzgrad glatter Pulverlacke gezielt senken.
Fein- und Grobstrukturen kaschieren Unebenheiten und sind im Alltag unempfindlich. Mit dem Strukturzusatz Tex-Add lassen sich glatte Pulverlacke strukturieren.
Bei Dry-Blend-Metallics sind die Effektpigmente nur beigemischt und können sich bei Applikation und Rückgewinnung entmischen. Bei gebondeten Metallics wie IBA Bond sind sie fest an die Pulverpartikel gebunden – für einen gleichmäßigen Effekt und wiederverwendbares Overspray.
Hammerschlag, Antik, Moiré, Kroko, Holzdekor, Soft-Touch, Flip-Flop, Chrom-, Glow- und Neon-Effekte sowie transparente Klarlacke. Alle Special Effects
Antibakteriell (IBA Clean), ableitfähig für ESD-Bereiche (IBA Ground), Dünnschicht (IBA Thin), ausgasungsstabil (IBA Release), Barriereschutz (Corrshield) sowie Pulverlacke für Glas und Stromschienen. Alle Smart Coatings
● Praxis
Kühl und trocken im Originalgebinde lagern, in der Regel bei maximal 25 °C und ohne direkte Sonneneinstrahlung. Die Lagerfähigkeit ist im technischen Datenblatt angegeben.
Beispiel: 1,5 g/cm³ × 70 µm = 105 g/m² – theoretischer Wert, zuzüglich Applikationsverlusten.
Wir beraten Sie persönlich – von der Auswahl des passenden Pulvers bis zur Lieferung.
Pulverlacke für die Industrie – zertifiziert, persönlich beraten und zuverlässig geliefert aus unserem Zentrallager in Stuttgart. Premiumpartner von IBA Kimya.
© 2026 Pulvercoat Vertrieb e.K. – Alle Rechte vorbehalten · Premiumpartner von IBA Kimya | Impressum · Datenschutz
| Cookie | Dauer | Beschreibung |
|---|---|---|
| cookielawinfo-checkbox-advertisement | 1 year | Set by the GDPR Cookie Consent plugin, this cookie is used to record the user consent for the cookies in the "Advertisement" category . |
| cookielawinfo-checkbox-analytics | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Analytics". |
| cookielawinfo-checkbox-functional | 11 months | The cookie is set by GDPR cookie consent to record the user consent for the cookies in the category "Functional". |
| cookielawinfo-checkbox-necessary | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookies is used to store the user consent for the cookies in the category "Necessary". |
| cookielawinfo-checkbox-others | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Other. |
| cookielawinfo-checkbox-performance | 11 months | This cookie is set by GDPR Cookie Consent plugin. The cookie is used to store the user consent for the cookies in the category "Performance". |
| CookieLawInfoConsent | 1 year | Records the default button state of the corresponding category & the status of CCPA. It works only in coordination with the primary cookie. |
| elementor | never | This cookie is used by the website's WordPress theme. It allows the website owner to implement or change the website's content in real-time. |
| viewed_cookie_policy | 11 months | The cookie is set by the GDPR Cookie Consent plugin and is used to store whether or not user has consented to the use of cookies. It does not store any personal data. |
| Cookie | Dauer | Beschreibung |
|---|---|---|
| _pk_id.1.f131 | 1 year 27 days | No description |
| _pk_ses.1.f131 | 30 minutes | No description |
| Cookie | Dauer | Beschreibung |
|---|---|---|
| _pk_id.1.f131 | 1 year 27 days | No description |
| _pk_ses.1.f131 | 30 minutes | No description |
Pulvercoat Vertrieb e. K.
Felix-Dahn-Straße 29
70597 Stuttgart
Tel +49 711 67 42 87 30
Fax +49 711 67 42 87 31